LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى
Content
- 1 Quel est réellement le point de fusion du LLDPE
- 2 Pourquoi le LLDPE fond au-dessus du LDPE
- 3 Données de fusion grade par grade
- 4 Indicateurs cachés derrière un nombre de fusion
- 5 Transformer le point de fusion en paramètres de baril
- 6 Où va réellement le volume de LLDPE
- 7 Séquence de sélection et de démarrage
- 8 Notes sur les tests, la maintenance et la conformité
Une usine de câbles exécute un travail de gaine sur du polyéthylène linéaire basse densité avec un profil de fût restant d'une commande de PEBD. En une demi-heure, la pression de fusion a augmenté, la surface semble floue et le testeur d'étincelles commence à enregistrer les défauts. Rien sur la ligne n'est cassé. La résine fond simplement à une température différente de celle pour laquelle le profil a été écrit.
Conclusion : le point de fusion du LPEBD est d'environ 120 à 128 °C sous forme de pic DSC, environ 10 à 15 °C au-dessus du LDPE et 8 à 12 °C en dessous du PEHD. La fusion commence entre 105 et 112 °C et se termine vers 130 °C. Cette plage, et non un seul chiffre, détermine la température de la zone d'alimentation, la pression de fusion attendue et la quantité de gel non fondu qui peut survivre dans le mur isolant.
Les sections ci-dessous expliquent d'où vient le numéro, comment le choix du comonomère le modifie et comment le convertir en paramètres de barillet, en contrôle de tension et en règles d'inspection à l'arrivée qui résistent sur une ligne en cours d'exécution.
Quel est réellement le point de fusion du LLDPE
La calorimétrie différentielle à balayage rapporte la fusion sous la forme d'une courbe et non d'un point. Lors du deuxième cycle de chauffage, un LLDPE standard montre un début extrapolé proche de 105 à 112 °C, un pic entre 120 et 128 °C et un retour à la ligne de base de 128 à 135 °C. Les fournisseurs citent le pic car il se répète bien d’un laboratoire à l’autre, mais le début est le chiffre qui compte lorsqu’une zone d’alimentation est définie.
Pic DSC, deuxième manche
120 à 128 °C pour les qualités courantes de butène, d'hexène et d'octène à 10 °C/min, selon ASTM D3418 ou ISO 11357-3.
Début de fonte
105 à 112 °C. La fusion partielle commence ici, c'est donc le chiffre à respecter lors de l'écriture d'un profil de fût.
Point de ramollissement Vicat
88 à 100 °C. Il décrit la rigidité sous charge, sans fusion, et son utilisation comme point de consigne de fusion provoque une surtension.
Température de fusion pratique
190 à 220 °C à la filière, environ 60 à 90 °C au-dessus du pic, le polymère est donc entièrement fondu et homogène.
La densité déplace le pic de manière prévisible. Les grades compris entre 0,915 et 0,922 g/cm³, ceux utilisés pour les films flexibles et les gaines de câbles, fondent à une température proche de 120 à 123 °C. Les grades compris entre 0,926 et 0,940 g/cm³ poussent le pic entre 126 et 130 °C et se comportent plus près du PEHD dans la zone de compression.
Pourquoi le LLDPE fond au-dessus du LDPE
La différence vient de l’architecture de branchement. Le LDPE est produit sous haute pression et porte des branches à longue chaîne sur la colonne vertébrale. Ces branches sont trop volumineuses pour pénétrer dans le réseau cristallin, elles interrompent donc la croissance cristalline et maintiennent la cristallinité à environ 35 à 45 pour cent. Le LLDPE est produit avec un catalyseur de coordination, de sorte que son squelette reste linéaire et que seules de courtes branches de deux à six carbones y pendent. Les branches courtes sont également exclues du réseau, mais les segments linéaires entre elles se replient en lamelles beaucoup plus efficacement. La cristallinité s'élève à environ 45 à 55 pour cent et le pic de fusion augmente avec elle.
La répartition du poids moléculaire renforce l'effet. Le LLDPE a une distribution plus étroite et aucune ramification à longue chaîne, il est donc nettement moins fluidifiant que le LDPE. Au même indice de fusion, il exige un couple de vis plus élevé, génère une pression de filière plus élevée, présente une résistance à la fusion inférieure et un gonflement de filière moindre. Une vis optimisée pour le LDPE est généralement moins performante que le LLDPE, même lorsque la température de chaque zone est déjà correcte.
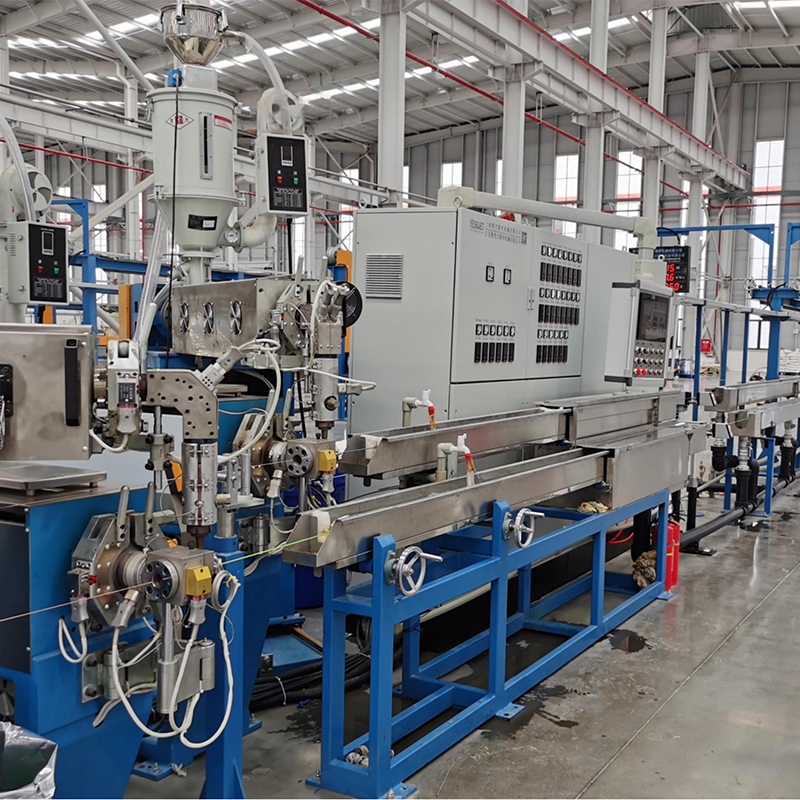
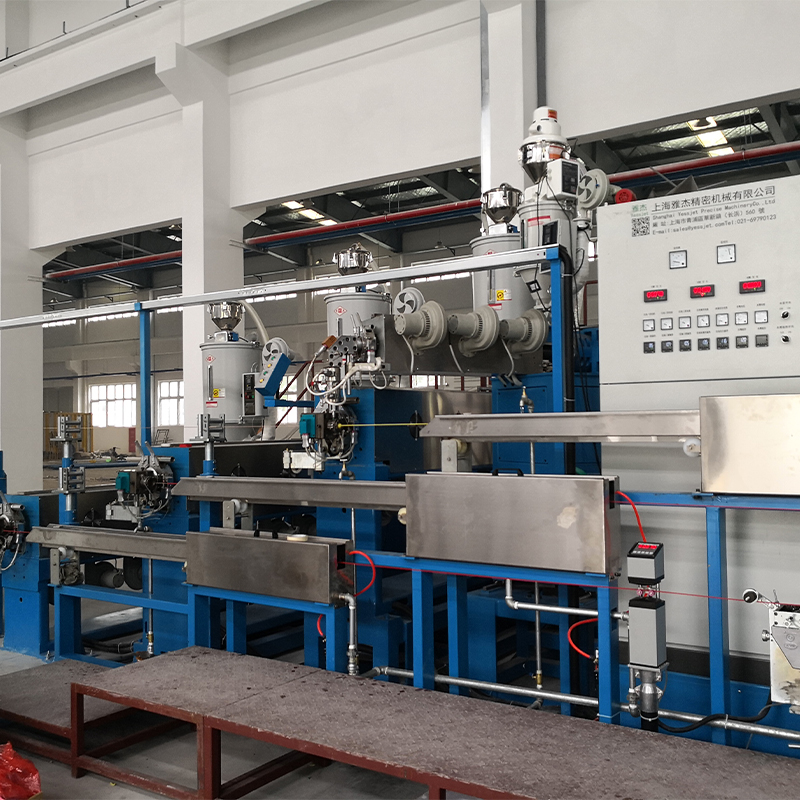
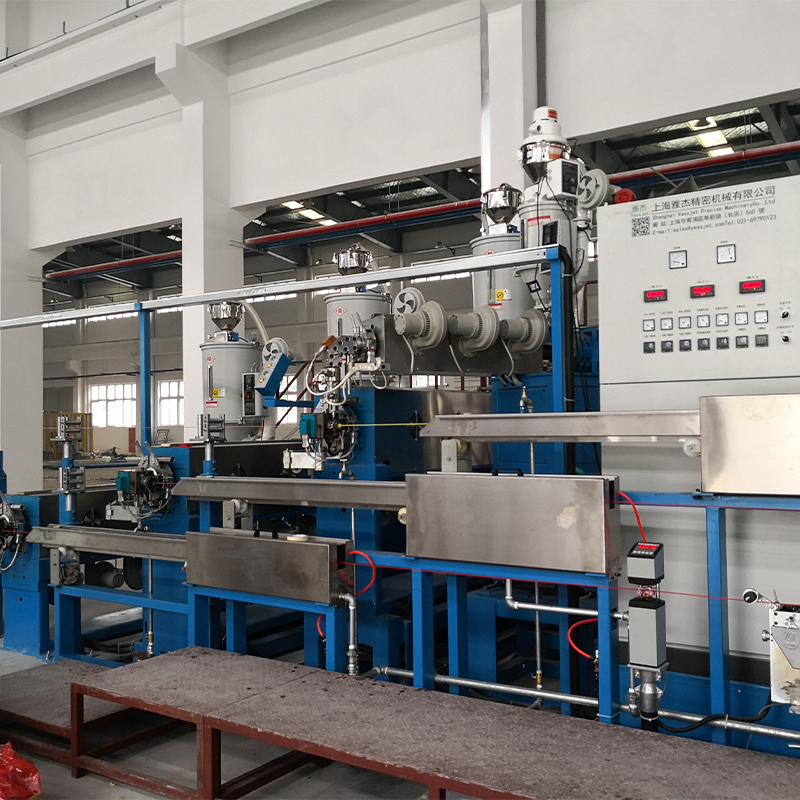 Extrudeuse de câble en PVC PE entièrement automatique pour l'isolation et le revêtement Système d'extrusion intégré pour l'isolation et les gaines de câbles en PE et PVC, adapté lorsque la conception des vis et des lignes doit correspondre à un traitement exigeant du polyéthylène. Voir le produit →
Données de fusion grade par grade
Le comparatif ci-dessous couvre les quatre familles de polyéthylènes qui apparaissent le plus souvent sur les lignes de câbles et de films. Les gammes couvrent les qualités commerciales ; un lot spécifique peut s’asseoir n’importe où à l’intérieur.
Résine
Densité (g/cm³)
Pic DSC (°C)
Cristallinité
Comportement de fusion
LDPE
0,918-0,932
108-115
35 à 45 %
Fort amincissement par cisaillement, gonflement élevé
PEBDL (C4–C8)
0,915-0,940
120-128
45 à 55 %
Faible résistance à la fusion, faible sensibilité au cisaillement
LLDPE métallocène
0,900-0,925
115-124
40 à 50 %
Pic unique pointu, haute ténacité
PEHD
0,941 à 0,965
130-136
60 à 80 %
Rigidité élevée, température de fusion la plus élevée
Les valeurs maximales sont les résultats DSC du deuxième chauffage à 10 °C/min. Le LLDPE métallocène est répertorié séparément car sa distribution étroite de composition produit un pic aigu plutôt qu'une large plage de fusion.
Indicateurs cachés derrière un nombre de fusion
Une fiche technique répertorie généralement un seul pic. Le graphique ci-dessous montre ce que cache ce chiffre : le pic se déplace jusqu'à 15 °C en fonction du comonomère alpha-oléfine utilisé, même lorsque la densité et l'indice de fluidité semblent identiques.
110 °C
LDPE
118 °C
mLLDPE
121 °C
Classe C4
124 °C
Classe C6
126 °C
Catégorie C8
133 °C
HDPE
Deux autres signaux se cachent dans la courbe. Les pics de la première et de la deuxième chaleur peuvent différer de deux à quatre degrés, et seule la deuxième chaleur reflète la résine elle-même. La largeur du pic est également importante : une large plage de fusion indique une large distribution de composition et un risque de gel plus élevé, tandis qu'un pic net de trois à cinq degrés indique une qualité métallocène uniforme. Un décalage de deux degrés entre les lots du fournisseur équivaut généralement à un changement de densité de 0,002 à 0,003 g/cm³, suffisant pour déplacer la pression de fusion de plusieurs bars.
Transformer le point de fusion en paramètres de baril
Une fois le début et le pic connus, le profil s’écrit tout seul. La zone d'alimentation reste bien en dessous du début, de sorte que le lit solide continue à être transporté, la zone de compression traverse la plage de fusion et la zone de dosage termine le travail au-dessus du pic.
- Zone d'alimentation : 150 à 170 °C, environ 40 à 50 °C en dessous du début, pour éviter une fusion et un gonflement prématurés.
- Zone de compression : 185 à 205 °C, où la majeure partie de la structure cristalline disparaît et la masse fondue se densifie.
- Zone de dosage : 200 à 215 °C, pour homogénéisation et montée en pression.
- Adaptateur et traverse : 200 à 220 °C, avec traverses de câbles souvent en extrémité basse pour limiter l'affaissement avant la goulotte de refroidissement.
La température de fusion à la filière doit se situer entre 200 et 220 °C. Descendez en dessous d'environ 180 °C et les gels non fondus survivent dans le mur, se manifestant sous forme de défauts de surface ou de points faibles lors d'un test d'étincelle. Au-dessus de 250 °C, l'oxydation s'accélère, le temps de séjour devient critique et la formation de gel augmente même si la résine est techniquement encore stable.
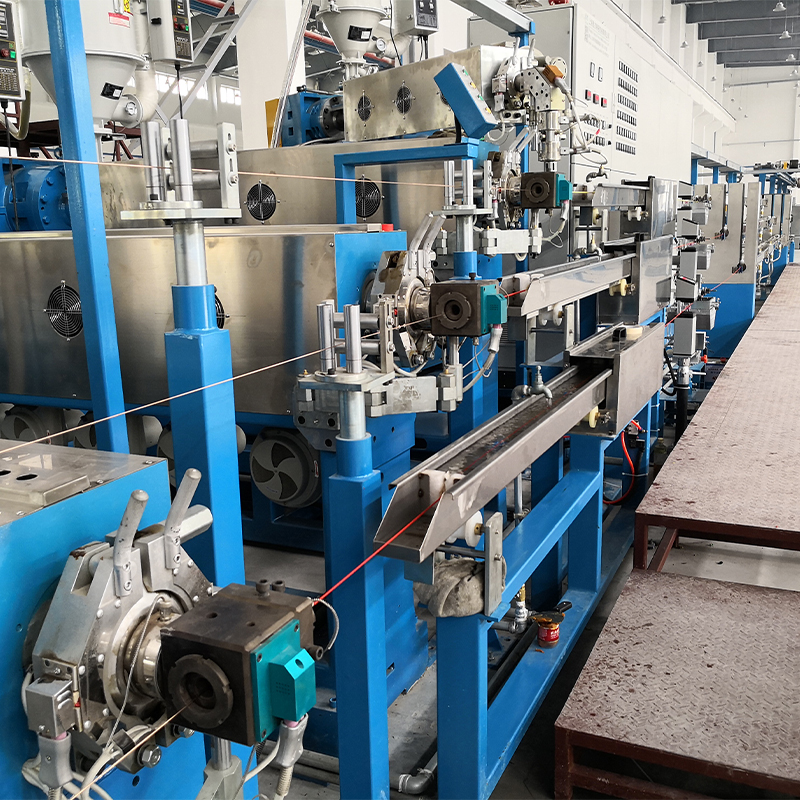
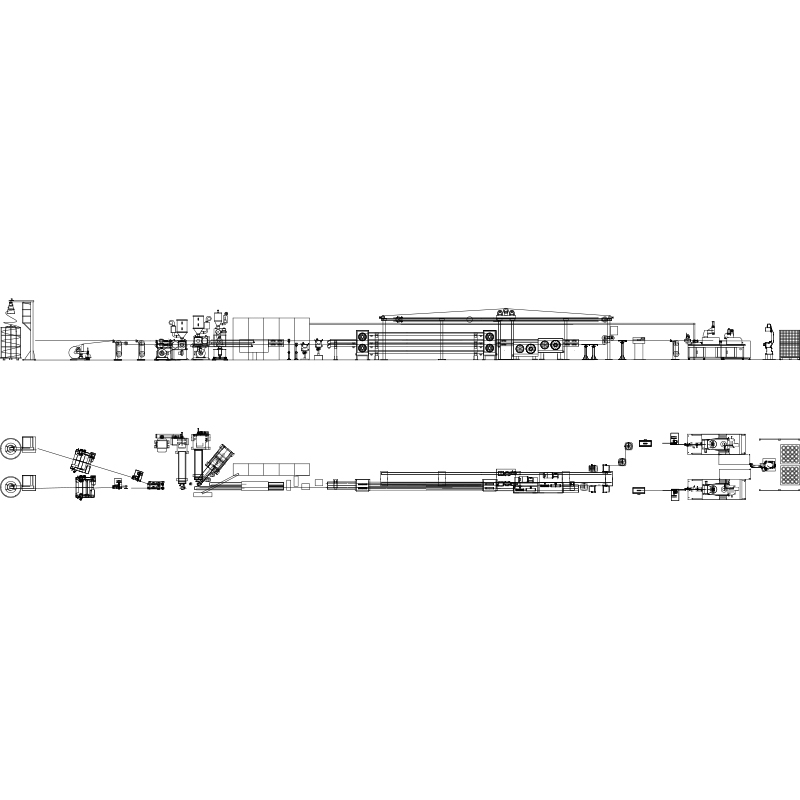 Ligne automatisée d'extrusion de fils et de câbles avec contrôle de température PLC Ligne intégrée pour isoler ou gainer les fils, avec vis et barillet importés, contrôle PLC et régulation précise de la température pour une extrusion stable. Voir le produit →
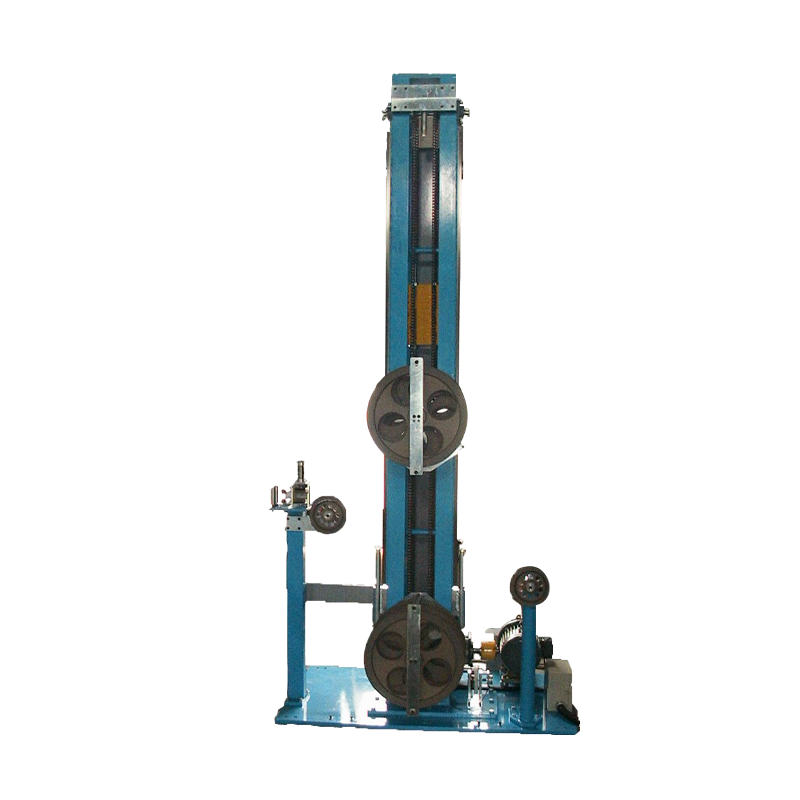
La faible résistance à la fusion constitue la seconde moitié de l’histoire. Le LLDPE conserve mal sa forme après avoir quitté la filière, de sorte que le contrôle du diamètre dépend fortement d'une traction et d'un enroulement stables plutôt que de la seule géométrie de la filière. Systèmes d'accumulateurs et de danseurs pour lignes d'extrusion continue absorbe les changements de vitesse lors des changements de bobine et maintient la tension stable pendant que la fonte refroidit.
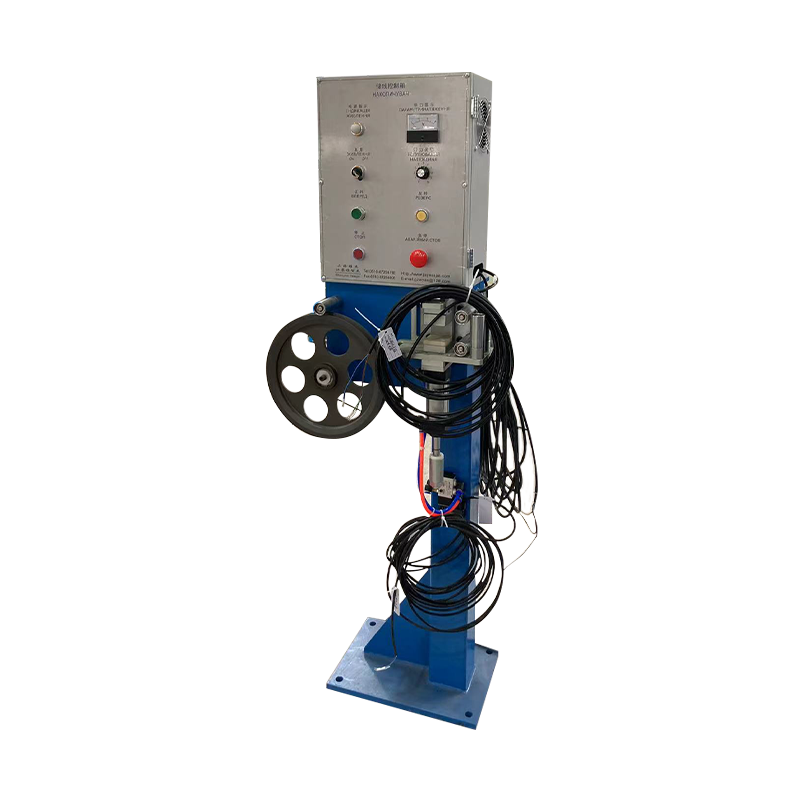
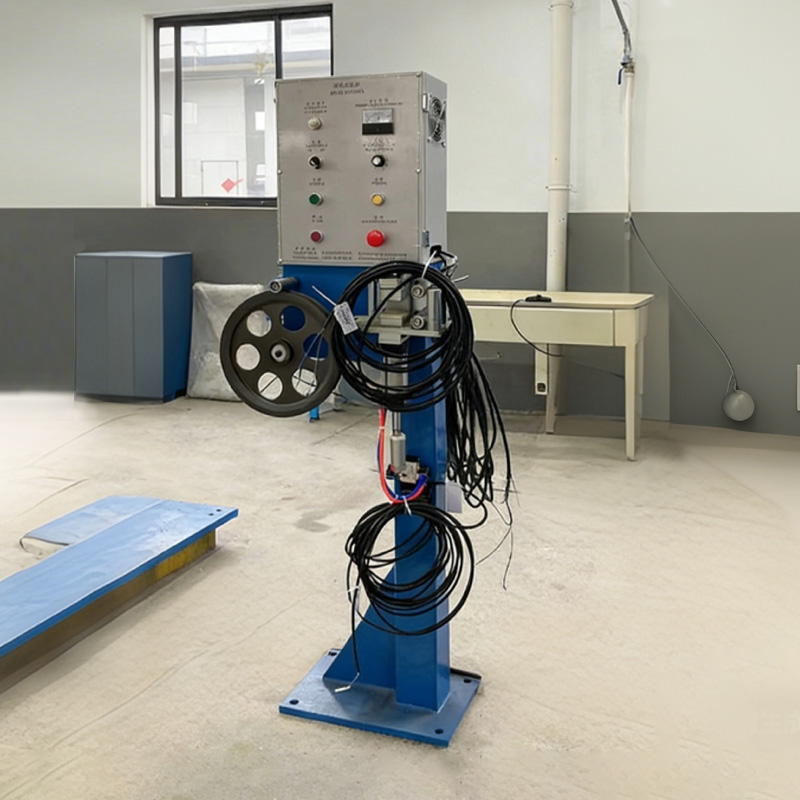 Système de contrôle de tension de câble métallique pour un enroulement stable Système d'accessoires qui régule la tension du câble pendant l'enroulement pour éviter l'étirement, les enroulements lâches et le désordre, assurant ainsi une qualité constante du câble. Voir le produit →
Où va réellement le volume de LLDPE
Les câbles et fils représentent une part réelle, mais minime, de la consommation mondiale de LLDPE. Ce contexte est important lorsqu'un fournisseur change de qualité, réattribue sa capacité ou lorsqu'une usine négocie l'allocation de résine avec les producteurs de films.
- Films et emballages, y compris les films étirables et agricoles : environ 62 pour cent
- Articles moulés par injection : environ 12 pour cent
- Rotomoulage : environ 9 pour cent
- Isolation, gaine et composés de câbles et de fils : environ 7 pour cent
- Tuyaux, conduits et autres extrusions : environ 5 pour cent
- Masterbatches, adhésifs et divers : environ 5 pour cent
Séquence de sélection et de démarrage
Un ordre d’opérations reproductible empêche un changement de se transformer en une mise au rebut.
- Tirez la courbe DSC réelle pour le lot, pas seulement le pic de la fiche technique, et confirmez la température de début.
- Adaptez la densité et le comonomère à l'utilisation finale : qualités de gaine flexible proches de 0,920 g/cm³, constructions plus rigides jusqu'à 0,935 g/cm³.
- Réglez la zone d’alimentation de 40 à 50 °C en dessous du début mesuré, puis augmentez les zones de compression et de dosage par étapes.
- Maintenez la température et la pression de fusion constantes pendant au moins dix minutes avant de toucher la vitesse de la ligne.
- Vérifiez la qualité du mur avec un test d'étincelle ou un comptage de gel pendant les trente premières minutes, pendant que la machine est encore en expansion thermique.
- Enregistrez ensemble le profil du canon, la température de fusion et le numéro de lot de résine afin que le prochain travail identique commence à partir d'un point connu.
Notes sur les tests, la maintenance et la conformité
Les données sur le point de fusion ne sont utiles que si la mesure est fiable. Recalibrez la cellule DSC avec de l'indium à 156,6 °C et vérifiez la ligne de base au moins une fois par an, car une constante de cellule dérivante décale chaque pic signalé d'un degré ou deux. Les thermocouples en fût méritent la même attention : une erreur de cinq degrés dans une zone de mesure modifie le profil réel plus que la plupart des variations de lots de résine.
Le stockage est simple. Le LLDPE n'est pas hygroscopique et ne nécessite normalement pas de séchage, mais il a besoin d'une protection contre les UV et contre la contamination croisée avec le PVC, ce qui nécessite un composé de purge approprié lors du changement plutôt qu'une chasse d'eau directe. Pour les produits de câbles, les données de fusion facilitent l'inspection à la réception et la traçabilité des lots, tandis que l'article fini doit encore passer ses tests d'étincelle, de traction et d'allongement.
Du côté du processus, des contrôles de routine des tendances de la pression de fusion, de la charge du moteur et du nombre de gels détectent les problèmes de fusion avant qu'ils n'atteignent le client. Lorsque les lignes sont mises à niveau plutôt que remplacées, une configuration d'extrudeuse révisée peut valoir plus qu'une nouvelle vis, et un Guide d'extrudeuse de câbles PE et PVC à haute efficacité couvre les contrôles pratiques qui accompagnent cet examen.