LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى
Content
- 1 Ce que le contrôle du taux de chauffage compare réellement
- 2 Indicateurs cachés : quelle faute domine dans les dossiers de service réels
- 3 Combinaisons de capteurs et de réchauffeurs : compromis mesurés
- 4 Où les défauts de pente se regroupent sur les produits de câbles
- 5 Une séquence de réparation en cinq étapes et le coût de chaque étape
- 6 Intervalles de maintenance et enregistrements qui survivent à un audit
A 06h40, la ligne s'est arrêtée. Une extrudeuse de PVC de 90 mm qui faisait fonctionner un fil de construction de 2,5 mm² à 780 m/min pendant onze heures s'est déclenchée en raison d'un défaut de vitesse de chauffage : la zone 3 maintenait 163 °C contre une consigne de 175 °C, et chaque redémarrage se terminait par le même arrêt quatre minutes plus tard. L'équipage a d'abord remplacé la bande chauffante. Rien n'a changé. Le véritable défaut était un thermocouple vieux de douze ans avec un sertissage desserré, indiquant une température basse de 11 °C.
La version courte : "L'extrudeuse de chauffage ne chauffe pas au rythme prévu" est un test de pente, pas une alarme de température. Le contrôleur compare la vitesse à laquelle une zone se réchauffe à la vitesse à laquelle elle devrait se réchauffer et se déclenche lorsque la pente mesurée est inférieure au sol configuré. Sur les lignes d'extrusion de câbles, la majorité de ces événements sont dus à des défauts de mesure ou de commutation d'alimentation plutôt qu'à un élément mort, donc vérifier le capteur avant de toucher le chauffage permet de gagner le plus de temps.
Cette distinction a un prix. Un mauvais diagnostic de chauffage coûte une bande, une heure et une bobine mise au rebut. Un défaut de câblage manqué entraîne une panne répétée, car un thermocouple lâche dérive à nouveau au moment où le cylindre atteint la température de fonctionnement et les conducteurs se dilatent.
Ce que le contrôle du taux de chauffage compare réellement
Le contrôle est un autotest à l’intérieur de la boucle de température. Le contrôleur échantillonne la température de la zone toutes les demi-secondes à une seconde, conserve un court tampon roulant et calcule la pente en degrés par seconde. Pendant l'échauffement, il s'attend à une pente minimale ; si la pente mesurée reste en dessous de ce plancher pendant toute la fenêtre, il coupe la puissance du chauffage et signale le défaut. Deux paramètres déterminent la sensibilité : la durée de la fenêtre, généralement de 10 à 20 secondes, et le gain minimum acceptable. Élargissez trop la fenêtre et une véritable défaillance d’un élément se cache à l’intérieur ; réduisez-le trop et un dépassement normal déclenche l'alarme.
Le test ne surveillant que la pente, trois défauts très différents produisent exactement le même message sur l'IHM.
Apport de chaleur perdu
Un élément chauffant ouvert, un fusible semi-conducteur grillé, un relais statique qui ne conduit plus, des pointes de contacteur piquées, un coupe-circuit thermique déclenché ou une zone sous-dimensionnée pour le débit depuis le jour de son installation.
La chaleur part trop vite
Un ventilateur de refroidissement toujours en marche pendant le préchauffage, une fuite d'eau dans la chemise, une tête de filière ouverte, une grande masse thermique froide ou une porte d'usine maintenue ouverte en hiver. Le chauffage fonctionne bien ; la charge ne l'est pas.
La mesure est fausse
Dérive du thermocouple, polarité inversée, mauvais type de capteur sélectionné dans les paramètres, sertissage desserré, câble de compensation endommagé ou blindage mis à la terre aux deux extrémités. Le canon est chaud ; le signal ne l'est pas.
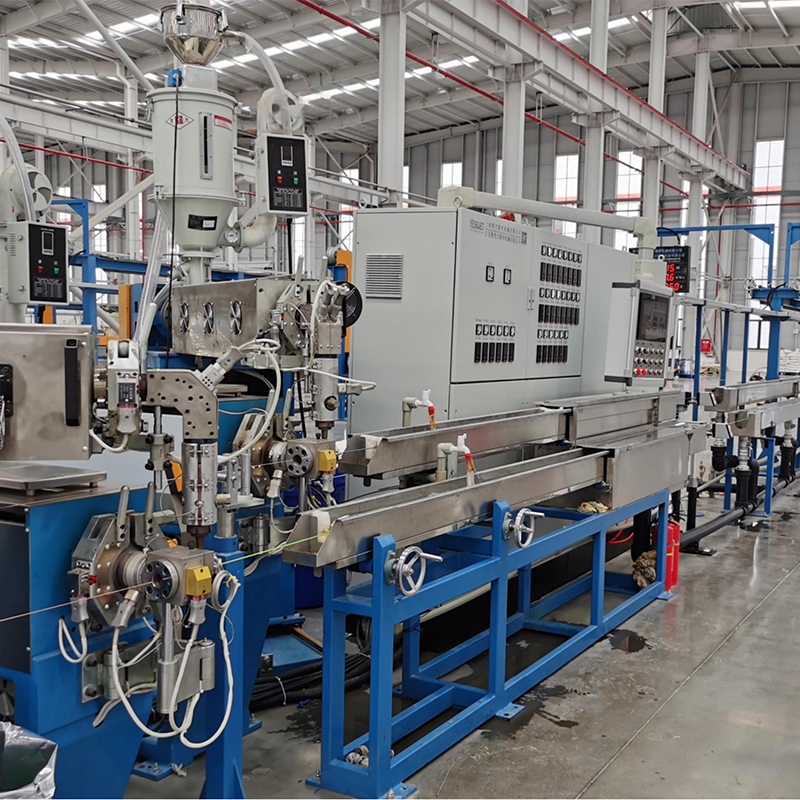
Un baril à cinq zones facilite l’isolation. Sur des machines telles que l'extrudeuse de câbles hautes performances PE/PVC entièrement automatique, chaque zone porte son propre thermocouple et sa propre fenêtre d'inclinaison, de sorte qu'un terminal lâche apparaît comme une seule zone qui se comporte mal tandis que ses voisins restent stables.
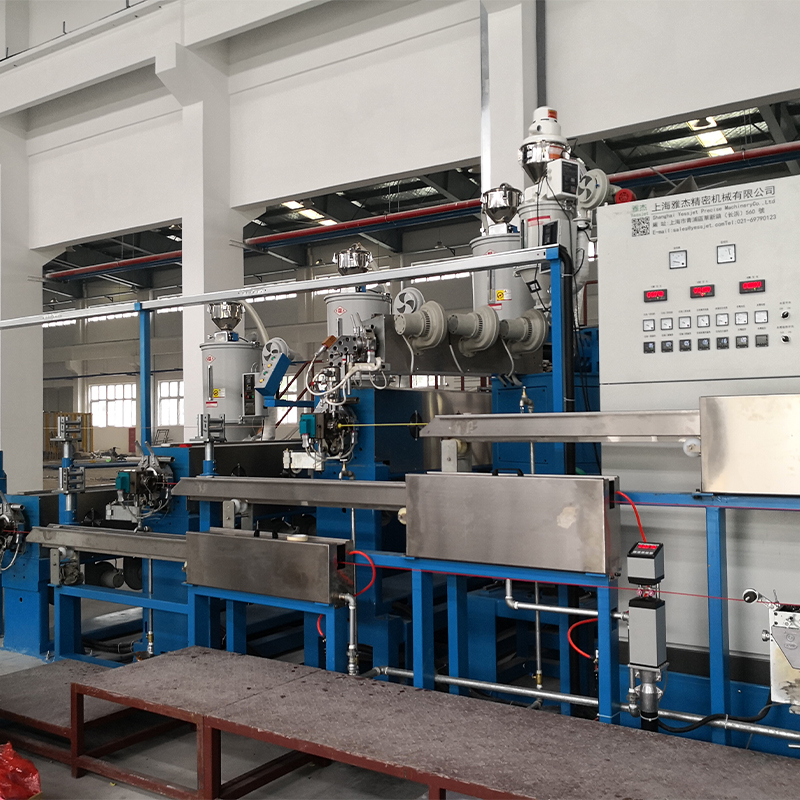 Extrudeuse de câble haute performance entièrement automatique en PVC PE Système d'extrusion PE/PVC intégré avec contrôle PLC et surveillance de la température multizone pour une production d'isolation de câbles stable et de haute précision. Voir le produit →
Indicateurs cachés : quelle faute domine dans les dossiers de service réels
Sur plusieurs centaines d’événements enregistrés sur les lignes PVC, PE et XLPE, la répartition est déséquilibrée. Le tableau ci-dessous est tiré de tickets de maintenance dont la cause fondamentale a été confirmée par des mesures plutôt que devinée.
Capteur 38 %
Relais 22%
18% élément
12% Paramètres
10 % de refroidissement
Le seau de mesure domine car les thermocouples échouent lentement. Une jonction de type K s'oxyde et l'erreur augmente de deux ou trois degrés par an, invisible sur une ligne stable mais fatale une fois qu'une fenêtre de pente est resserrée ou qu'un nouveau matériau chauffe plus.
Le deuxième compartiment est la commutation de puissance. Les relais statiques échouent généralement partiellement : le dispositif reste conducteur, mais avec une résistance à l'état passant plus élevée, de sorte que la zone chauffe à environ 60 % de sa pente normale. Il réussit le contrôle à 120 °C et échoue à 170 °C, c'est pourquoi l'alarme n'apparaît souvent que sur la dernière zone ou lors d'un démarrage matinal froid.
Combinaisons de capteurs et de réchauffeurs : compromis mesurés
La sélection se résume généralement au temps de réponse par rapport à la stabilité. Un capteur lent à l'intérieur d'une fenêtre de pente courte génère le même défaut même lorsque le chauffage est parfaitement sain.
Remarque : ce sont des valeurs représentatives mesurées à partir d'un démarrage à froid sur un canon de 90 mm ; les tolérances réelles varient en fonction de la masse du canon, de la température ambiante et de la profondeur d'insertion du capteur.
Sur les lignes à haut débit, la décision est généralement motivée par le débit plutôt que par l'alarme. La sélection des bandes chauffantes et des éléments pour ces machines est traitée plus en détail dans ce guide pour extrudeuses de câbles PP/PVC/PE à haut rendement .
Où les défauts de pente se regroupent sur les produits de câbles
La gamme de produits dans l'usine modifie le défaut qui apparaît en premier. Une fine isolation sur le câble de données réagit à une erreur de deux degrés, tandis qu'une paroi épaisse en XLPE absorbe beaucoup plus avant que le défaut n'apparaisse.
- Fil de construction en PVC : 34 pour cent
- Câble d'alimentation XLPE : 26 pour cent
- Câble LAN et données : 18 pour cent
- Fils automobiles et électroniques : 14 pour cent
- Autres composés et composés spécialisés : 8 pour cent
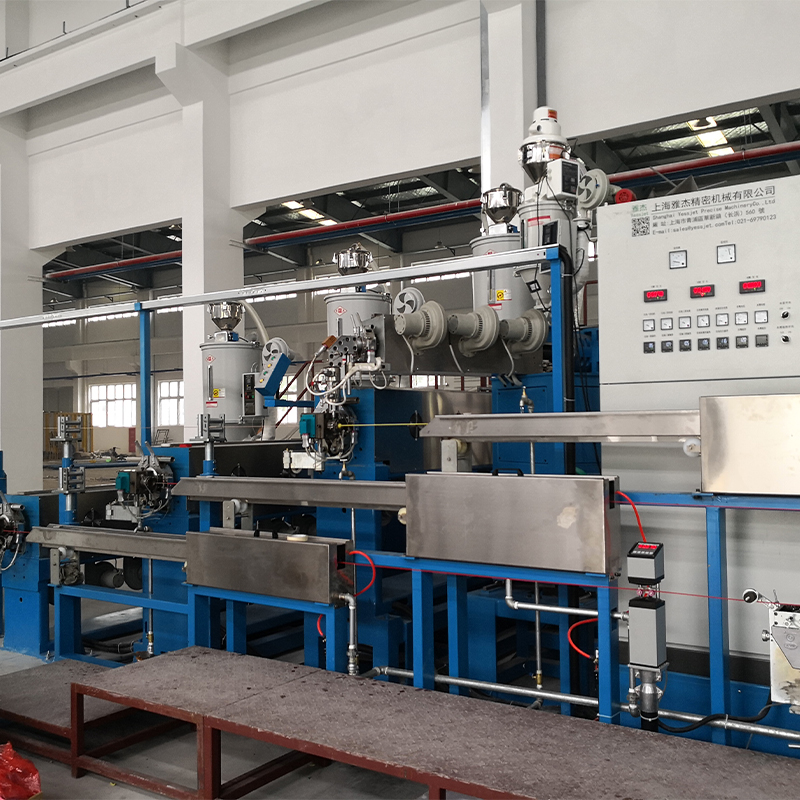
Les deux premières tranches se comportent différemment. Le fil de construction en PVC fonctionne à des températures de fusion plus basses, où les capteurs de type J dominent et où l'humidité dans la tête de borne est le coupable habituel. Le câble d'alimentation XLPE chauffe plus et est trempé immédiatement après la puce, de sorte qu'un défaut de taux de chaleur perturbe également le profil de refroidissement qui définit la cristallinité de l'isolation.
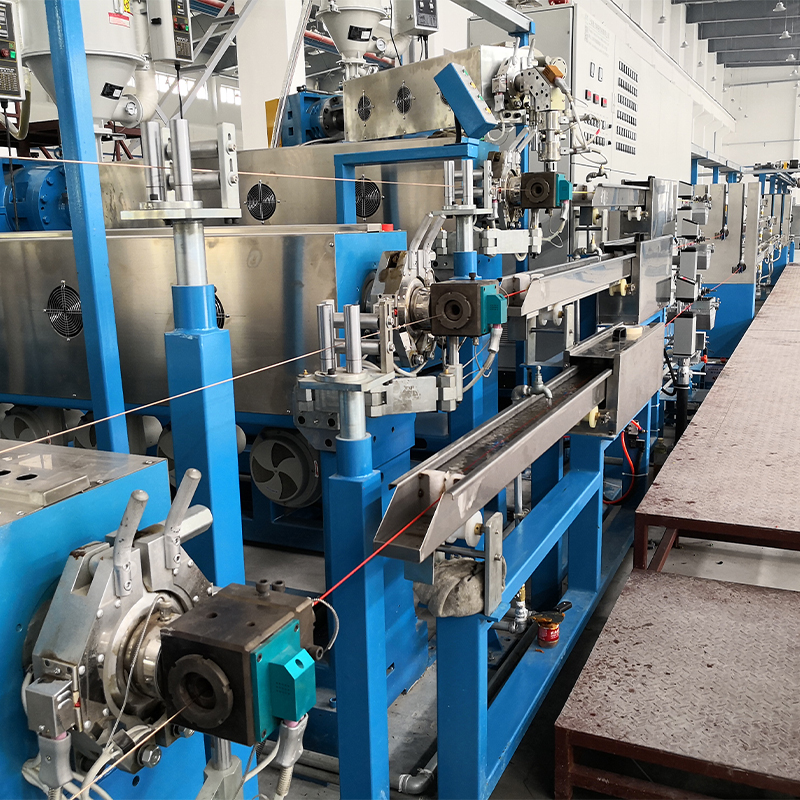 Extrudeuse de câble XLPE PE avec réservoir d'eau de refroidissement Intègre une extrusion à vis unique, un chauffage à température contrôlée et un réservoir d'eau à plusieurs sections pour une isolation continue des câbles XLPE/PE avec un refroidissement stable et un contrôle de l'épaisseur. Voir le produit →
Une séquence de réparation en cinq étapes et le coût de chaque étape
Travaillez dans cet ordre et la plupart des défauts sont détectés en moins de quarante minutes, sans ouvrir une seule bande chauffante.
- Prouvez la lecture. Fixez un compteur calibré sur la tête du terminal et comparez-le avec l'IHM. Un désaccord de dix degrés ou plus indique le capteur ou son câblage, et non l'élément.
- Vérifiez le chemin d'alimentation. Mesurez le courant sur chaque jambe pendant l'échauffement. Une zone saine tire un courant stable ; un relais défaillant indique un courant qui diminue à mesure que la zone chauffe.
- Vérifiez la perte de chaleur. Ventilateur en marche pendant l'échauffement, tête de filière ouverte, fuite d'eau dans la chemise, fût froid, porte ouverte.
- Vérifiez les paramètres. Type de capteur, fenêtre de pente, gain minimum et limites PID. Un contrôleur échangé depuis une autre machine comporte souvent un type de capteur différent dans sa configuration.
- Réglez à nouveau en aval. Après un changement de capteur, la température de fusion change légèrement, vérifiez donc la tension et le diamètre avant de relâcher la bobine.
Cette dernière étape est celle que la plupart des équipages sautent. Une fois l’apport de chaleur stable, la viscosité de la matière fondue se stabilise et la traction en aval doit rester constante à chaque changement de vitesse, ce pour quoi un système de contrôle de tension dédié est exactement conçu.
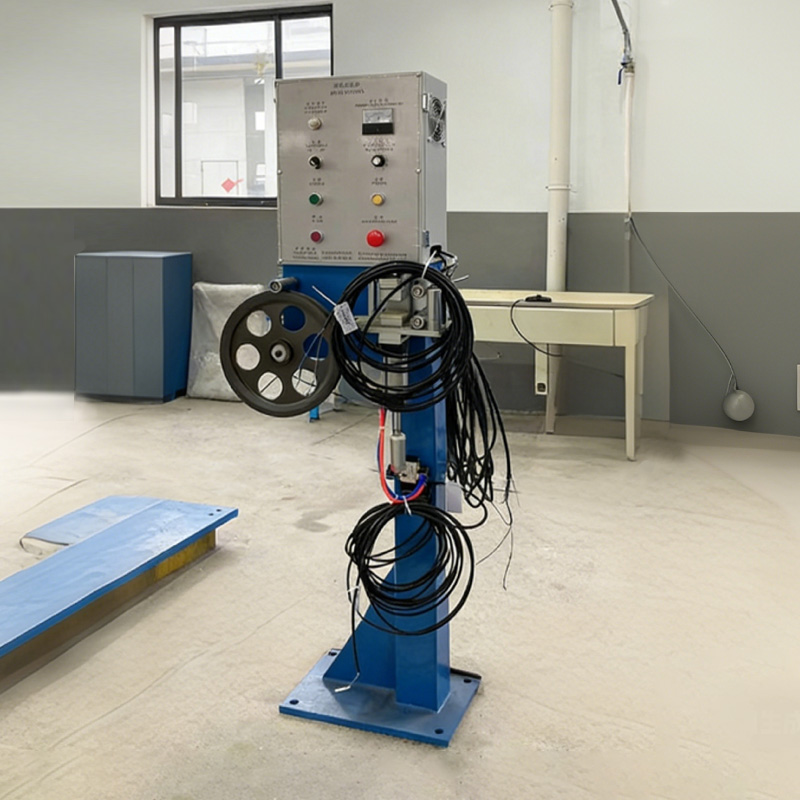 Système de contrôle de tension de câble métallique pour un enroulement stable Accessoire de régulation de tension en temps réel pour l'enroulement du câble, aidant à prévenir l'étirement ou le relâchement des bobines et à maintenir une traction constante vers l'aval lors des changements de vitesse. Voir le produit →
Réparation réactive
Une heure non planifiée sur une ligne de 90 mm plus une bobine mise au rebut, répétée toutes les quatre à six semaines pendant que le capteur de dérive reste en service. Le coût est caché dans les déchets de redémarrage et non dans les pièces de rechange.
Programme prévu
Étalonnage annuel, balayage infrarouge mensuel et thermocouples et bandes de rechange sur l'étagère. Les pannes sont détectées aux arrêts programmés, alors qu'une fenêtre de réparation de deux heures ne coûte rien.
Intervalles de maintenance et enregistrements qui survivent à un audit
Un défaut de pente est un symptôme qui mérite une attention de routine. Ces intervalles couvrent la majorité des pannes enregistrées sur les équipements d'extrusion de câbles.
- Mensuel : scan infrarouge des borniers et connexions relais sur les zones chargées, recherche d'une élévation au dessus de la ligne de base environnante.
- Trimestriel : contrôle du couple de serrage des bornes du ruban chauffant selon les valeurs du fabricant, car les cycles thermiques les desserrent progressivement.
- Annuellement : étalonnage en trois points de chaque thermocouple de zone et remplacement de tout ce qui dérive au-delà de trois degrés.
- Annuellement : test de déclenchement du coupe-circuit thermique et vérification que la protection contre la surchauffe fonctionne indépendamment de la boucle de régulation.
- En continu : enregistrez les signatures actuelles de la zone afin qu'une tendance à la dérive soit visible des semaines avant qu'elle ne devienne un arrêt.
L’aspect conformité compte plus que ce à quoi la plupart des opérateurs s’attendent. Les machines expédiées en Europe ou en Amérique du Nord doivent démontrer que le limiteur de sécurité est indépendant du thermocouple de contrôle et que des enregistrements de tests peuvent être produits sur demande. Les feuilles d'étalonnage, les dates de remplacement des éléments et les journaux de tests de découpe en sont la preuve, et ils sont peu coûteux à conserver si l'habitude prend dès l'installation de la machine.
Si la ligne ne peut vraiment pas s'arrêter pour un échange de capteur, un accumulateur de stockage achète les quelques minutes nécessaires pour ouvrir une tête de terminal pendant que l'extrudeuse continue de tourner : systèmes d'accumulateurs et de danseurs pour lignes d'extrusion continue contenir suffisamment de matériau pour combler une courte interruption sans redémarrage à froid.
Traitez « l'extrudeuse de chauffage ne chauffe pas au rythme prévu » comme une question de mesure en premier, une question de puissance en deuxième et une question de chauffage en dernier. Cet ordre correspond à l'endroit où se trouvent réellement les défauts et transforme un arrêt de ligne de quatre heures en un contrôle de quarante minutes.