LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى
Content
- 1 La plage de température de travail du LLDPE, zone par zone
- 2 Pourquoi un point de fusion de 120 à 130 °C nécessite toujours une matrice à 200 °C
- 3 Comment le LLDPE se compare au LDPE, au PEHD et au XLPE
- 4 Où les problèmes de température apparaissent réellement
- 5 Pourquoi la qualité de la résine est aussi importante que la température
- 6 Séquence de démarrage et d'arrêt qui protège la fenêtre
- 7 Matériel qui maintient la fenêtre stable
- 8 Maintenance, dossiers et conformité
Après deux heures de travail de nuit, une extrudeuse de 90 mm faisant fonctionner un câble isolé en PEBDL de 1 kV a commencé à produire une surface mate légèrement ondulée. La vitesse des vis était stable, le scanner de diamètre corrigeait toutes les quelques secondes et la pression de tête avait grimpé de 18 bars au-dessus de la ligne de base du matin. Les points de consigne du fût avaient simplement été copiés à partir d'un travail en PEBD : 165/175/185/190 °C avec une filière à 195 °C.
Le complexe n’était pas le problème. La fenêtre de température était. Le LLDPE est plus chaud et plus plat que le LDPE, et il punit les erreurs dans les deux sens : trop froid laisse des gels non fondus et des coups de bélier, trop chaud entraîne de la bave, de l'oxydation et un mur d'isolation sensiblement plus faible.
La réponse courte
Le LLDPE fond entre 120 et 130 °C , mais il est traité à une température de fusion de 180 à 230 °C . La filière se trouve généralement entre 10 et 20 °C au-dessus de la zone de dosage. Pour l'isolation des câbles, maintenez la masse fondue mesurée entre 205 et 215 °C et ne la laissez jamais dépasser 240 °C.
La plage de température de travail du LLDPE, zone par zone
Le chiffre de 120 à 130 °C est un point de fusion d'équilibre mesuré par DSC. Il vous indique où les cristaux disparaissent, et non où le polymère s'écoule suffisamment pour recouvrir un conducteur à 200 m/min. Entre la fusion et un bon écoulement, il existe un écart de 60 à 90 °C, et le profil ci-dessous est ce qui le comble réellement.
Deux corrections comptent plus que les chiffres absolus. Premièrement, les lectures de la bande chauffante se situent entre 10 et 25 °C en dessous de la température réelle de fusion en raison du chauffage par cisaillement dans la vis, de sorte qu'un baril affichant 195 °C peut fournir une fusion de 215 °C. Deuxièmement, le LLDPE est rhéofluidifiant : l'augmentation de la température de fusion diminue la viscosité et la pression, mais elle diminue également la résistance à la fusion, ce qui se manifeste plus tard par un affaissement du cône et une ovalité dans la bobine finie.
Pourquoi un point de fusion de 120 à 130 °C nécessite toujours une matrice à 200 °C
Quatre mécanismes expliquent l'écart entre le numéro de la fiche technique et les points de consigne sur le panneau.
Une fenêtre de fusion étroite
La distribution de ramifications à chaîne courte du LLDPE fait fondre la plupart des cristaux à environ 10 °C. Il n'y a pas de longue phase de ramollissement comme avec le LDPE, la transition solide-fluide est donc abrupte et les premières zones doivent déjà transporter de la chaleur.
La viscosité, pas seulement la phase
Une colle entièrement fondue mais froide est encore trop visqueuse pour se répartir uniformément autour d'un mur isolant de 2,5 mm. Des températures de filière de 200 à 225 °C ramènent la viscosité jusqu'au point où le polymère se détend avant de quitter la longueur du sol.
La chaleur de cisaillement fait partie du budget
Environ un tiers à la moitié de l'énergie qui fait fondre la charge d'une vis PE provient du travail mécanique et non des bandes chauffantes. C'est pourquoi une vis usée a soudainement besoin de 15 °C de plus sur le panneau pour atteindre la même température de fusion.
Le temps de séjour dépasse la température maximale
La dégradation suit le temps multiplié par la température. Une masse fondue maintenue à 215 °C pendant deux minutes est généralement plus sûre qu'une masse fondue portée à 245 °C pendant trente secondes lors d'un démarrage lent, lorsque le rendement est faible et que le polymère persiste.
Comment le LLDPE se compare au LDPE, au PEHD et au XLPE
La plupart des erreurs de température au niveau du panneau proviennent de la réutilisation d'une recette voisine. La comparaison ci-dessous montre la distance réelle entre les fenêtres.
Où les problèmes de température apparaissent réellement
Lorsqu’une ligne LLDPE commence à générer des déchets, les causes ont tendance à se regrouper. La répartition ci-dessous reflète le modèle que nous observons le plus souvent lors des visites de mise en service et de dépannage : il s'agit d'une pondération diagnostique, pas d'une statistique de laboratoire.
34%
Fondre trop froid
27%
Fondre trop chaud
21%
Déséquilibre de la matrice et de la tête
12%
Profil de refroidissement
6%
Tension de reprise
Il convient de séparer les deux modes de défaillance par fusion à froid. Les particules de gel non fondues apparaissent sous la forme de bosses surélevées qui survivent jusqu'à ce que le client dénude le câble, tandis qu'une zone d'alimentation privée produit des variations de pression cycliques de 20 à 40 bars et des bandes de diamètre visibles. Les ruptures de thermofusibles sont différentes : une bave brune sur la terre, une légère odeur acétique ou cireuse à la tête et un allongement à la rupture tombant avant la résistance à la traction.
Pourquoi la qualité de la résine est aussi importante que la température
Environ 60 pour cent du LLDPE mondial est destiné aux films, et non au câble. Ce seul fait explique une erreur très courante : acheter un film de qualité générale parce qu'il est bon marché et disponible, puis lutter contre les gels et les brûlures sur une ligne de câble toute la semaine.
Film — environ 62 %
Composés de câbles — environ 14 %
Rotomoulage — environ 11 %
Moulage par injection — environ 7 %
Tuyaux et autres — environ 6 %
Les qualités de câbles sont spécifiées différemment. Recherchez un indice de fusion contrôlé dans une bande étroite, un ensemble antioxydant documenté, un faible nombre de gels et une résistivité volumique définie. Une qualité de film peut atteindre le même point de fusion de 120 à 130 °C et échouer malgré tout à un trempage dans l'eau à 90 °C, car l'ensemble d'additifs n'a jamais été conçu pour un vieillissement électrique humide.
Séquence de démarrage et d'arrêt qui protège la fenêtre
Le contrôle de la température sur le LLDPE est principalement un problème de discipline et non un problème d'équipement. La séquence ci-dessous prend environ 45 minutes et évite la plupart des rebuts générés lors d'un changement d'équipe.
1. Vérifiez les capteurs. Vérifiez chaque thermocouple par rapport à une sonde calibrée. Une dérive de 15 °C sur la zone de dosage suffit à déplacer la matière fondue hors plage sans aucune alarme.
2. Faites tremper lentement. Chauffer du froid à 160 °C et maintenir 30 à 40 minutes avant de démarrer la vis. Les rampes rapides laissent la tête plus froide que le canon et produisent une surtension dès la première heure.
3. Purge, puis rampe. Effacez le polymère précédent avec un composé de purge PE, puis augmentez les points de consigne à 15-20 tr/min avec la filière ouverte à l'atmosphère.
4. Lisez la vraie fonte. Sondez la matière fondue au niveau de la filière, ajustez les deux dernières zones, puis augmentez ensuite la vitesse de la ligne par pas de 10 m/min tout en surveillant la pression de tête.
5. Arrêtez de nettoyer. Pour de courts arrêts, maintenez les radiateurs à 150 °C plutôt que de les éteindre ; pour les arrêts longs, purger et rétracter la vis pour éviter un bouchon froid.
6. Enregistrez chaque modification. Enregistrez la température de fusion, la pression de tête et la vitesse de ligne par bobine, afin qu'une plainte ultérieure puisse être attribuée à un cycle spécifique.
Matériel qui maintient la fenêtre stable
Les points de consigne ne sont valables que lorsque la machine peut les répéter. Trois détails matériels sont importants sur une ligne LLDPE : une vis PE avec un L/D adéquat et une barrière ou une section de mélange, un filtre correctement dimensionné qui ne force pas la pression, et une filière avec une longueur de contact suffisante pour que la matière fondue se détende. Une vis à usage général à faible compression utilise du LLDPE, mais elle a généralement besoin de 10 à 15 °C de chaleur supplémentaire pour atteindre la même qualité de surface, ce qui réduit la marge de sécurité thermique.
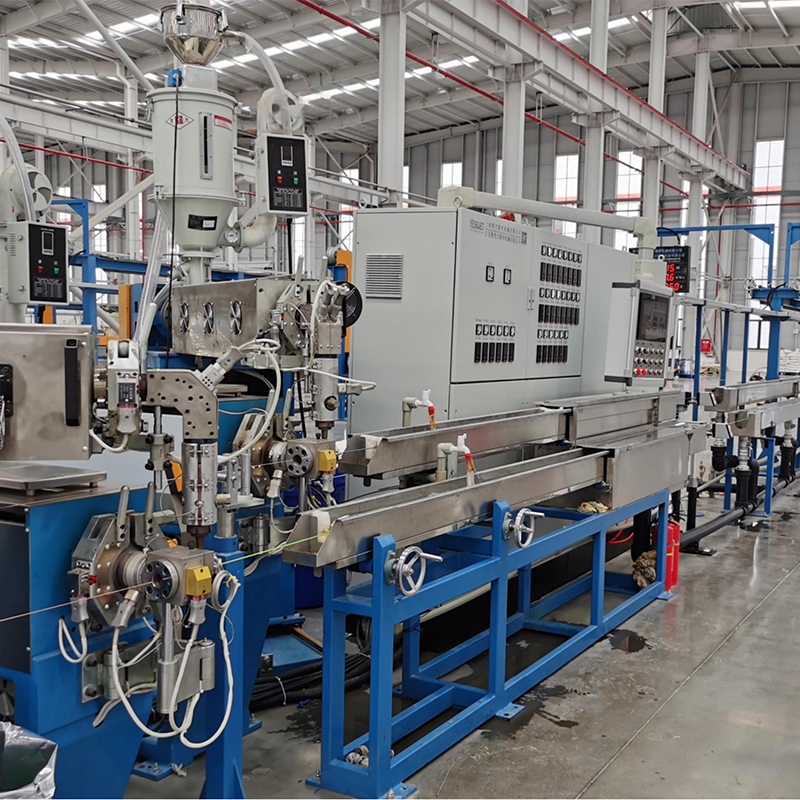
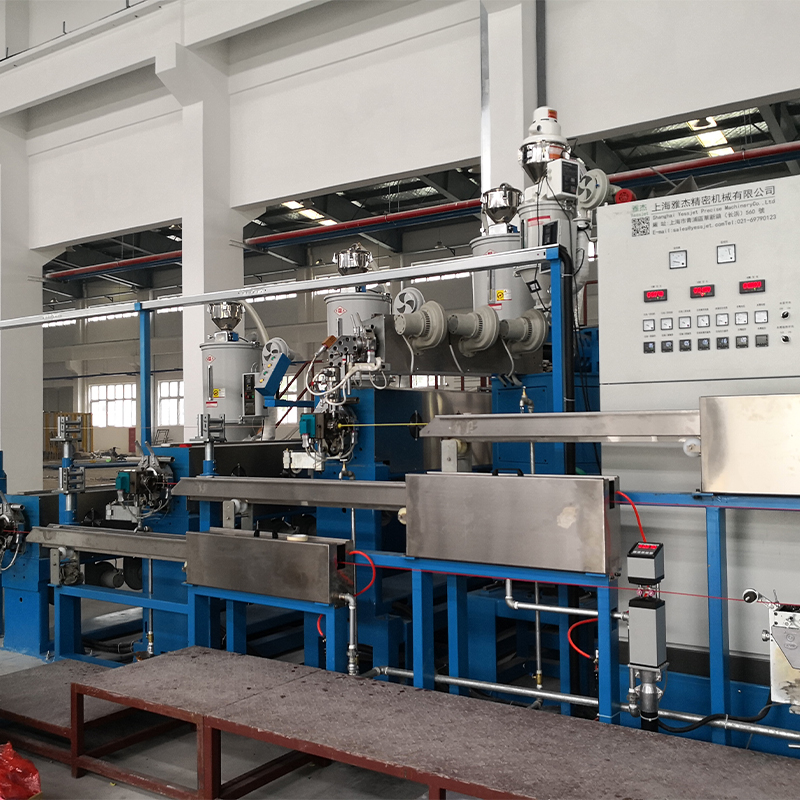 Extrudeuse de câbles PP, PVC et PE à haute efficacité Un noyau d'extrusion multifonctionnel pour l'isolation et les gaines, compatible avec le PP, le PVC et le PE et présenté pour la production de câbles à haut rendement et économe en énergie. Voir le produit →
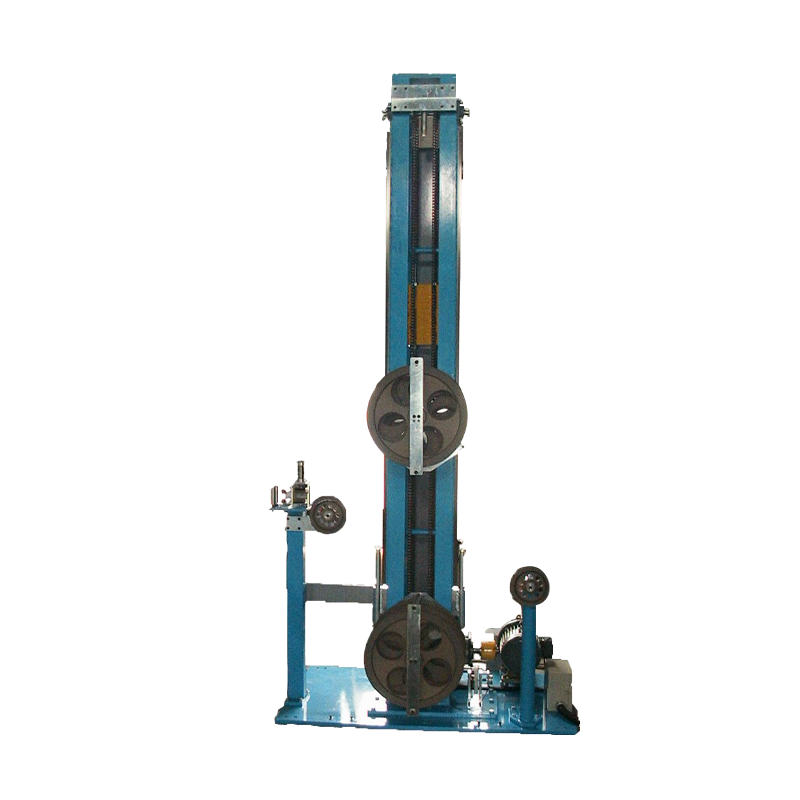
Là où le débit doit rester constant lors des changements de bobines, la stabilité de la température et la continuité de la ligne posent le même problème. Le systèmes d'accumulateurs et de danseurs pour lignes d'extrusion continue maintenir l'extrudeuse en marche à une vitesse de vis fixe pendant que le côté enrouleur change de bobine, ce qui supprime les cycles répétés de chauffage et de refroidissement qui font varier la température de fusion.
La sélection de l'extrudeuse mérite son propre examen avant que le profil de température ne soit finalisé. Notre guide pour extrudeuses de câbles PP, PVC et PE à haut rendement couvre la géométrie des vis, l'adaptation des sorties et les différences pratiques entre les configurations à machine unique et les configurations de ligne intégrées.
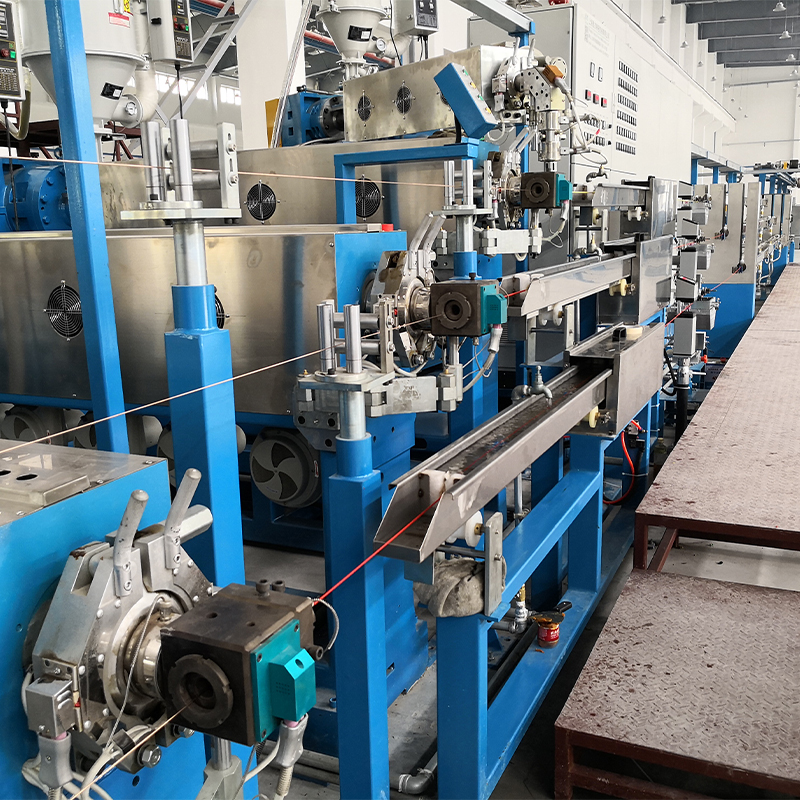
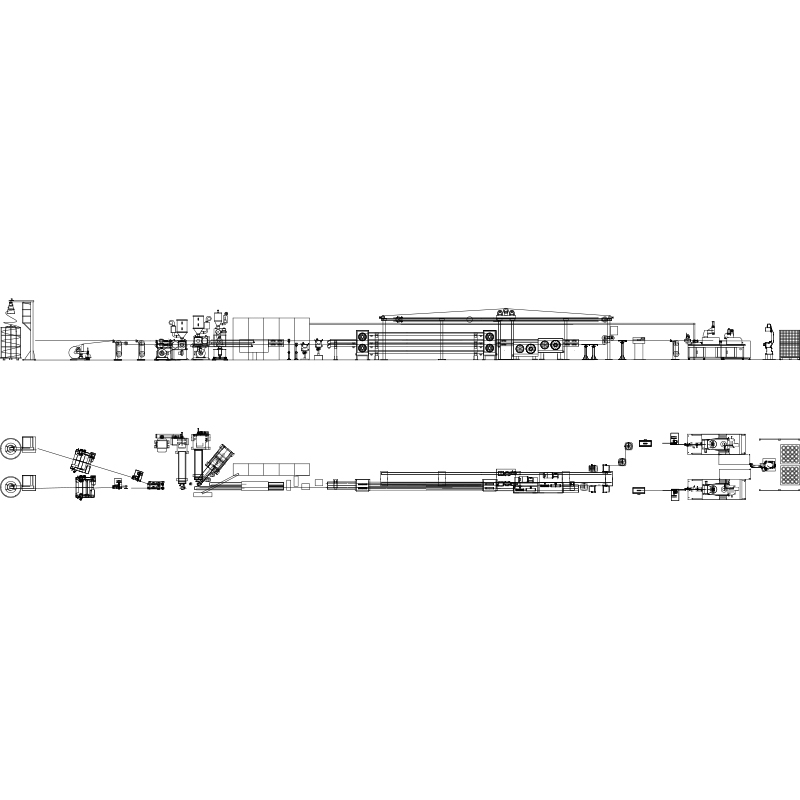 Ligne d'extrusion de fils et câbles pour câbles isolés et gainés Une ligne automatisée pour fils et câbles isolés ou gainés, combinant une extrusion spécifique au matériau avec un contrôle PLC et des équipements de refroidissement, d'impression et d'enroulement en aval. Voir le produit →
En aval, la température de fusion ne représente que la moitié du problème : le bac de refroidissement et la tension d'enroulement déterminent si l'isolation conserve les dimensions que la filière vient de produire. Un système de contrôle de tension qui se maintient à quelques newtons près évite l'ovalité et le retrait que les opérateurs imputent souvent à l'extrudeuse.
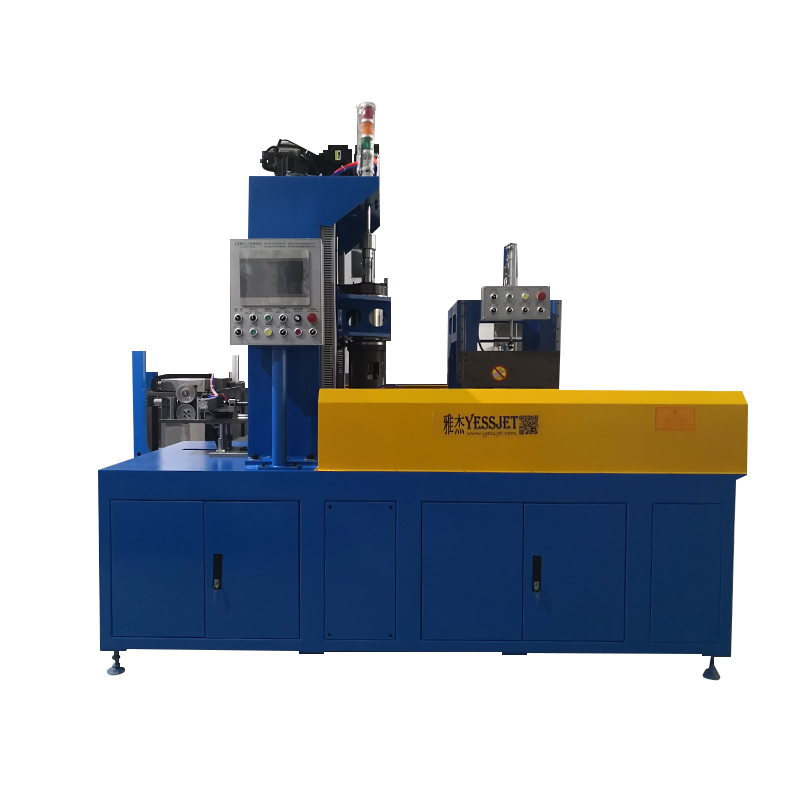
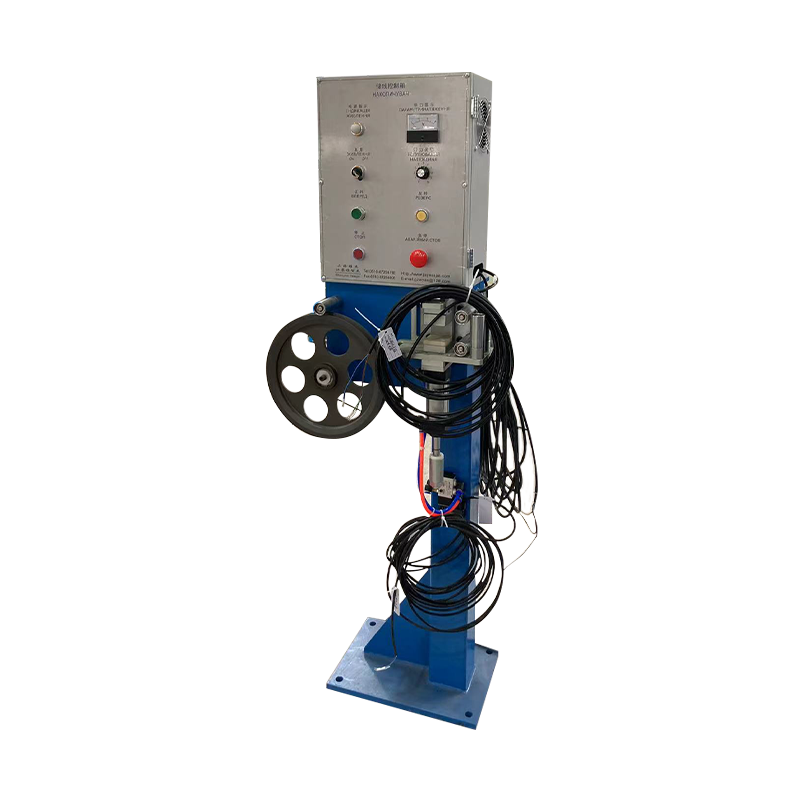
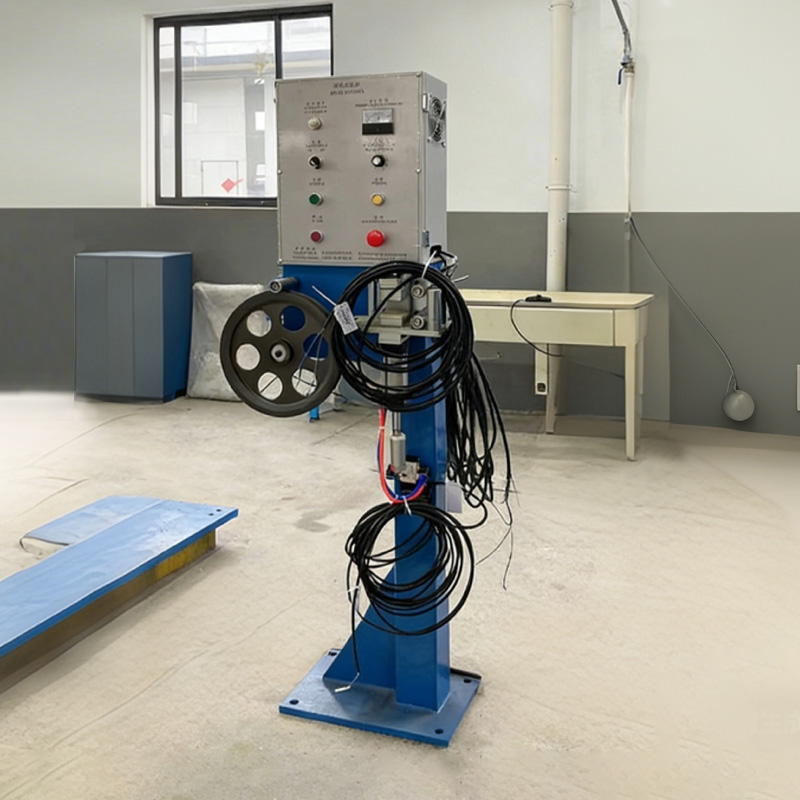 Système de contrôle de tension de fils et câbles pour le bobinage Un système d'accessoires qui ajuste la tension du câble en temps réel pendant l'enroulement pour aider à prévenir les étirements, les dommages, les enroulements lâches et les arrangements désordonnés. Voir le produit →
Maintenance, dossiers et conformité
Une fenêtre de température est aussi fiable que l'équipement autour du thermocouple. Trois routines de maintenance restent honnêtes :
- Resserrer les bandes chauffantes et vérifier le contact tous les trimestres ; une bande lâche crée un point froid qui se lit correctement au niveau du capteur et mal dans la masse fondue.
- Vérifiez les thermocouples et les contrôleurs par rapport à une sonde de référence deux fois par an, et toujours après un changement de vis ou de barillet.
- Suivre le nombre de gels et l’augmentation de la pression du pack de tamisage par lot de production ; une tendance à la hausse de la pression à température de fusion constante indique généralement une contamination ou une usure des vis, et non un défaut de température.
En matière de conformité, l'enregistrement de la température de fusion fait partie des preuves de processus nécessaires pour les câbles BT selon la norme CEI 60502-1 et pour les déclarations de réaction au feu CPR selon la norme EN 50575, où la formulation du composé et son historique thermique alimentent tous deux la déclaration. Conservez la température de fusion, le numéro de lot du composé et l'ID de la bobine dans un seul enregistrement ; lorsqu'un client demande pourquoi un lot se comporte différemment, ce lien répond à la question en quelques minutes au lieu de quelques jours. La documentation RoHS et REACH doit accompagner le lot composé, et non avec la bobine finie seule.
Le LLDPE ne vous punira pas pour avoir utilisé un peu plus de chaleur que le LDPE - il vous punira pour avoir exécuté une recette copiée. Traitez 120 à 130 °C comme point de fusion sur la fiche technique, 180 à 230 °C comme fenêtre de traitement sur le panneau et 205 à 215 °C comme objectif pratique pour l'isolation des câbles. Vérifiez-le ensuite avec une sonde à aiguille sur la matrice plutôt que de vous fier à l'écran du contrôleur, et notez le numéro pour chaque bobine. Cette habitude à elle seule élimine la plupart des problèmes de surface, de gel et d'ovalité imputés au composé.