

 LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى

Content
- 1 Ce que mesure réellement le taux de compression
- 2 Faire correspondre le ratio au composé que vous exécutez
- 3 Comparaison des configurations typiques de vis d'extrusion de câbles
- 4 Ce que le numéro de plaque signalétique n'indique pas
- 5 Là où le taux de compression porte le plus de poids
- 6 Flux de travail de sélection : des données composées à l'ordre des vis
- 7 Notes d’usure, d’entretien et de conformité
Une usine de câbles remplaçant la vis sur une ligne d'isolation en PVC rigide a un jour ordonné un taux de compression de 4,0, sur la base d'une logique apparemment raisonnable selon laquelle plus de compression signifie une meilleure fusion. En trois équipes, l'extrudeuse montait en flèche, la température de fusion avait grimpé d'environ 18 °C et des taches roussies atteignaient la filière. Rien n'était cassé. La vis comprimait un composé qui avait déjà atteint la densité de fusion dans la zone d'alimentation, et le travail supplémentaire se manifestait sous forme de chaleur.
Réponse courte : le taux de compression (CR) est le volume du premier vol d'alimentation divisé par le volume du dernier vol de dosage, ce qui, sur une vis à pas constant, est presque identique à la profondeur du canal d'alimentation divisée par la profondeur du canal de dosage. Les vis à usage général fonctionnent entre 2,0 et 4,0. Le PVC rigide se situe normalement entre 2,0 et 2,5, le PVC plastifié et le PEHD entre 2,5 et 3,5, le PP entre 3,0 et 3,5, et les composés sans halogène fortement chargés sont généralement mieux servis par une section de mélange que par un nombre plus élevé.
Les sections ci-dessous montrent comment ce numéro est construit, ce qu'il contrôle discrètement sur une ligne de câble et comment le spécifier sans commander une deuxième vis.
Ce que mesure réellement le taux de compression
Une vis à vol complet fonctionne dans trois zones. La zone d'alimentation maintient un canal profond et constant afin que les granulés en vrac puissent tomber et être transportés vers l'avant. La zone de compression, ou de transition, rétrécit ce canal et comprime le lit solide à mesure qu'il fond. La zone de dosage revient à une profondeur faible et constante afin que la matière fondue atteigne la filière à une pression stable et à un débit prévisible.
Le taux de compression compare le premier et le dernier de ces volumes. Étant donné que le pas et la largeur de vol restent constants sur une vis à vol complet standard, le rapport de volume se transforme en un rapport de profondeur : CR = H1 / H2, où H1 est la profondeur du canal d'alimentation et H2 la profondeur du canal de dosage.
Le travail physique derrière le nombre est la densité. Les pastilles de composé de câble ont une densité apparente d'environ 0,5 à 0,7 g/cm3, tandis que le même polymère sous forme fondue se situe entre 0,9 et 1,3 g/cm3. Le matériau lui-même n'a donc besoin que d'une réduction de volume d'environ 1,6 à 2,2 pour devenir une masse fondue sans vides. Une compression supérieure à ce chiffre compense le débit de fuite au-dessus des atterrisseurs, la pression requise par la filière et la variation d'un lot à l'autre dans le comportement de l'alimentation.
Où un numéro de plaque signalétique peut induire en erreur
Un rapport de profondeur n'est valable que pour un pas constant et une largeur de vol constante. Une fois que la hauteur change, ou qu'un vol de barrière ou un mélangeur de style Maddock est ajouté, le rapport réel doit provenir des volumes réels des canaux. Sur les vis à pas variable, un rapport de profondeur rapide peut surestimer le CR effectif de 10 à 15 %, ce qui est suffisant pour pousser une vis en PVC hors de sa fenêtre de sécurité. Les extrudeuses de câbles sont donc spécifiées par composé plutôt que par taille de fût, et le dessin des vis doit indiquer la méthode de calcul utilisée.
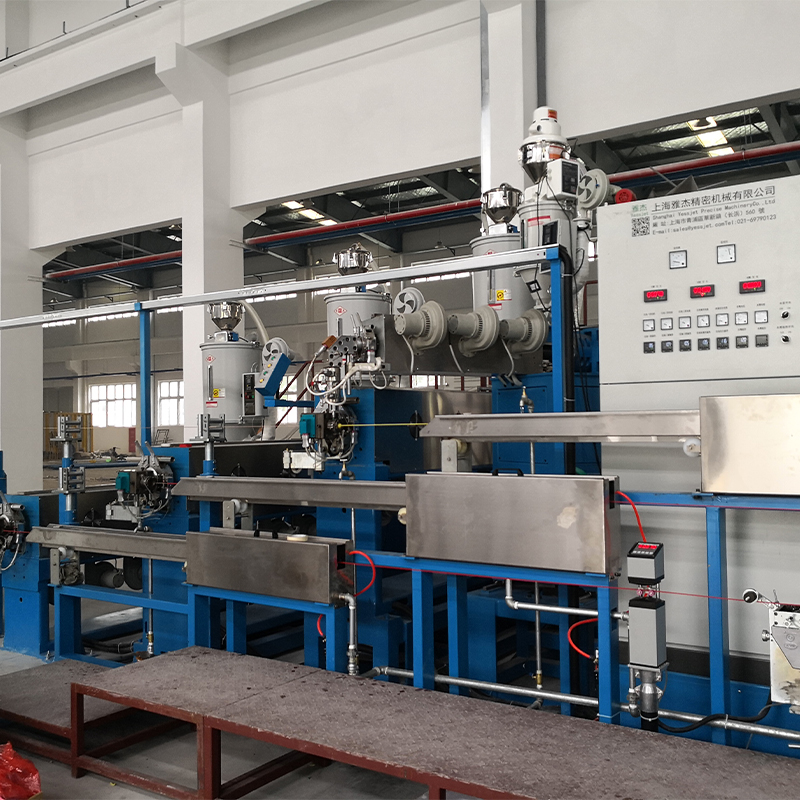 Extrudeuse de câble PP PVC PE à haute efficacité En tant que dispositif central multifonctionnel pour la production de câbles, l'extrudeuse de câbles PP PVC PE à haut rendement est conçue pour l'extrusion de couches d'isolation à haut rendement et économe en énergie... Voir le produit →
Faire correspondre le ratio au composé que vous exécutez
Les composés de câbles ne sont pas interchangeables et c'est dans le taux de compression que cette différence devient mécanique. Trois variables déterminent le choix : la mesure dans laquelle la densité apparente diminue à mesure que le matériau fond, la quantité de chaleur de cisaillement tolérée par le polymère et le degré d'abrasivité de la formulation.
PVC rigide et plastifié
Le PVC non plastifié est le matériau le plus sensible au cisaillement sur une ligne de câble et s'étend normalement entre 2,0 et 2,5 avec une transition longue et douce. Un rapport plus élevé crée des points chauds locaux qui libèrent du chlorure d’hydrogène et laissent des traces de brûlure à l’intérieur d’un mince mur isolant. Le PVC flexible tolère 2,5 à 3,0, bien que les plastifiants volatils rendent la zone d'alimentation digne d'être surveillée.
PE, PEHD et PP
Les polyoléfines ont une viscosité à l'état fondu plus élevée et un comportement de fusion plus propre, elles acceptent donc 2,8 à 3,5 sans problème. Les vis de revêtement en PEHD associent souvent ce rapport à une section d'alimentation profonde et à un L/D de 25 : 1 à 30 : 1 afin que la ligne puisse fonctionner dur tandis que la fonte reste homogène.
XLPE et composés réticulables
Le XLPE durci au peroxyde est un cas particulier. L'agent de réticulation est sensible au temps de séjour et à la température, la vis doit donc créer une pression sans rejeter de chaleur de cisaillement dans la masse fondue. Un ratio proche de 2,3-3,0, une transition en douceur et un contrôle strict de la température comptent plus que le résultat brut. Les composés déjà proches du seuil de pré-durcissement présentent des gels et des grumeaux plutôt qu'une fusion nette.
Composés chargés, ignifuges et sans halogène
Une charge élevée en matière de remplissage augmente la densité apparente, réduit le changement de volume que la vis doit créer et use en même temps les ailettes. Un rapport de 2,5 à 3,5 combiné à une section de mélange barrière ou dispersive bat simplement en poussant le nombre plus haut.
L'appariement vis-baril dans ces familles suit un modèle assez prévisible ; ceci guide pour l'extrusion de PP, PVC et PE à haute efficacité couvre les combinaisons plus en détail.
Comparaison des configurations typiques de vis d'extrusion de câbles
La comparaison ci-dessous résume les constructeurs d'extrudeuses de câbles Windows avec lesquels ils travaillent le plus souvent. Considérez les chiffres comme des points de départ pour un devis plutôt que comme des constantes universelles, car les fournisseurs de composés révisent les formulations et la densité apparente évolue avec elles.
Fenêtres de taux de compression typiques pour les composés de câbles courants ; Confirmez la géométrie finale par rapport à la fiche technique actuelle du composé avant de commander.
Ce que le numéro de plaque signalétique n'indique pas
Deux vis avec le même rapport indiqué ne peuvent pas se comporter de la même manière, car la ligne réagit à l'énergie et à la pression plutôt qu'à la géométrie seule. Lorsque le CR est trop faible, le lit solide n'atteint la zone de dosage que partiellement fondu et le débit oscille à mesure que les fragments non fondus passent la filière. Lorsqu'elle est trop élevée, la même instabilité revient dans la direction opposée à mesure que la température de fusion et le couple augmentent.
L’épaisseur des parois isolantes est l’indicateur le plus rapide de ces deux problèmes. Le tableau ci-dessous reflète une vis de gainage PE de 65 mm utilisée sur une plage de taux de compression ; les valeurs montrent la forme de l'effet plutôt qu'une spécification pour une ligne particulière.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Trois mesures se situent derrière cette courbe. La stabilité de la pression de fusion vient en premier : une fluctuation de plus d'environ un pour cent au niveau de la filière se manifeste par une dispersion de l'épaisseur de paroi. L’énergie spécifique vient en deuxième position : la compression qui effectue un travail de fusion utile maintient les kilowattheures par kilogramme stables, tandis que la compression qui génère uniquement un cisaillement fait monter le chiffre. L'usure des vis vient en troisième position, car une hélice de dosage usée augmente discrètement le rapport effectif sur une année de production.
Là où le taux de compression porte le plus de poids
Chaque vis d'extrusion a un taux de compression, mais ce nombre domine bien plus les décisions de spécifications dans certains segments de câbles que dans d'autres.
- 36% Isolation et revêtement en PVC
- 24% Gaine sans PE ni halogène
- 22% Isolation du câble d'alimentation XLPE
- 18% Câble LAN et données
Le modèle suit la sensibilité composée plutôt que le volume du câble. Le PVC occupe la plus grande part car sa fenêtre de traitement est étroite et un mauvais rapport apparaît immédiatement sous forme de décoloration ou de défauts de surface. Un revêtement en PE et sans halogène suit, motivé par l'abrasion et la dispersion plutôt que par la sensibilité à la chaleur. Les vis pour câbles d'alimentation XLPE sont spécifiées de manière prudente car la chimie de réticulation fixe le plafond. Les câbles LAN et de données, avec des parois minces et des cibles de capacité étroites, dépendent avant tout de la stabilité de la pression.
Pour les travaux de revêtement XLPE et PE, une vis spécifiée avec son dispositif de refroidissement constitue généralement le point de départ le plus sûr.
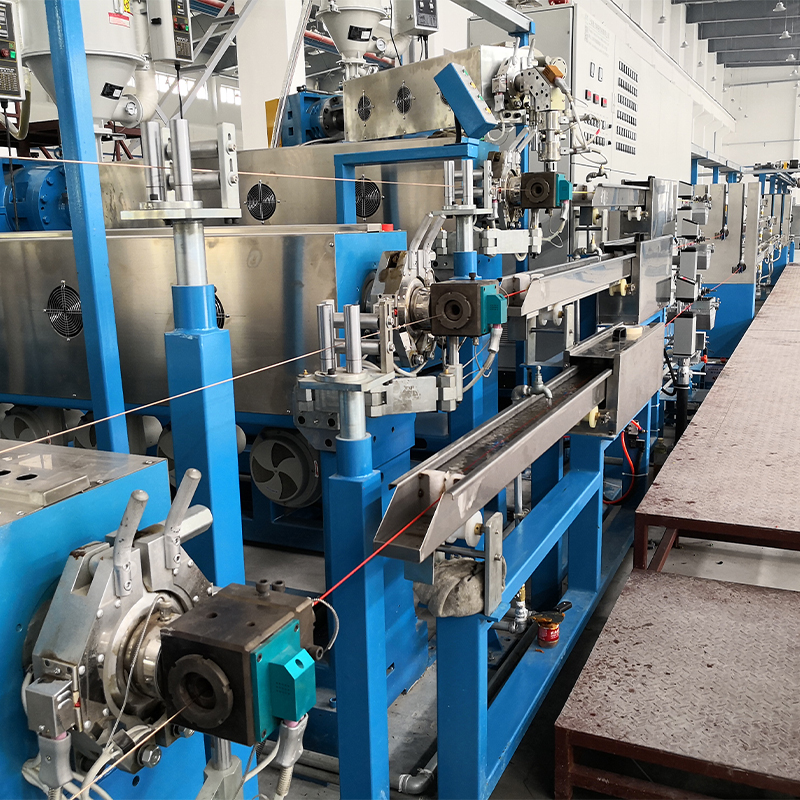 Extrudeuse de câble XLPE PE avec réservoir d'eau de refroidissement Cette extrudeuse de câbles XLPE PE avec réservoir d'eau est conçue pour l'extrusion et le refroidissement des câbles isolés XLPE et PE, intégrant une extrudeuse monovis de haute précision, t... Voir le produit →
Flux de travail de sélection : des données composées à l'ordre des vis
Six étapes transforment les données composées en une spécification de vis utilisable.
- Demandez au fournisseur de composés la densité apparente, la densité de fusion, l'indice de fusion et la plage de traitement recommandée. Le rapport masse volumique/densité fondue établit la base pour un taux de compression raisonnable.
- Définissez le produit avant la machine : isolation ou gaine, épaisseur de paroi, bande de tolérance, taille de conducteur et vitesse de ligne que vous comptez faire fonctionner.
- Corrigez L/D et la sortie en premier. Le taux de compression découle de la profondeur des canaux d'alimentation et de dosage, donc le décider isolément oblige à un compromis ailleurs.
- Vérifiez la longueur de transition et le taux de cisaillement, pas seulement le rapport. Un ratio de 2,8 étalé sur une transition longue se comporte très différemment du même ratio concentré sur trois vols.
- Décidez si le composé a besoin d'un vol de barrière, d'une section Maddock ou d'un mélangeur à broches ; Les composés chargés et fortement colorés gagnent souvent plus à la dispersion qu'à la compression.
- Confirmez le pas, la largeur de vol, la profondeur du boîtier, la tolérance d'usure et la méthode de calcul sur le dessin, et obtenez par écrit le taux de compression effectif.
Une fois la géométrie de la vis fixée, le reste de la ligne doit y correspondre. La longueur de refroidissement, la tension d'aspiration, la capacité de l'accumulateur et la vitesse de bobinage découlent toutes d'un rendement de fusion stable.
 Ligne d'extrusion de fils et de câbles Caractéristiques 1. Importation de barils et de vis de Taiwan avec une capacité d'extrusion élevée. 2. Différents types de matière plastique peuvent choisir leur propre baril et leur propre vis. EX : PVC, PE, ... Voir le produit →
Notes d’usure, d’entretien et de conformité
Une vis est une pièce d’usure, et son taux de compression dérive. Les ailettes nitrurées perdent de la profondeur par rapport aux composés chargés, et dès que le canal de dosage devient plus profond de quelques dixièmes de millimètre, le rapport effectif diminue et le comportement de fusion change avec lui. Les conduites qui étaient stables lors de la mise en service commencent à présenter une dispersion de l'épaisseur des parois, et la cause en est souvent la vis plutôt que le composé.
- Mesurez le diamètre extérieur du vol et la profondeur du canal à chaque arrêt annuel et comparez les lectures avec le dessin original.
- Suivre l'énergie spécifique par kilogramme ; une lente tendance à la hausse est l’un des premiers signes d’usure et d’un changement du taux de compression.
- Conservez ensemble les dessins de vis, la qualité des matériaux et les enregistrements de traitement thermique afin qu'un remplacement puisse être proposé sans réingénierie.
- Revérifiez le profil de chauffage du canon et tout refroidissement des vis à chaque changement de composé ; les deux peuvent compenser des limites géométriques modestes sans nouvelle vis.
La disponibilité dépend également de la sortie de la vis tampon en aval. Systèmes d'accumulateurs et de danseurs pour lignes d'extrusion continue maintient le matériau lors des changements de bobine afin que l'extrudeuse ne doive jamais s'arrêter, ce qui maintient l'historique de fusion cohérent du premier au dernier mètre.
Le taux de compression est un nombre qui détermine où une vis effectue son travail de fusion. Faites-le correspondre au changement de densité et à la tolérance au cisaillement du composé, maintenez la transition suffisamment longue pour fondre sans brûler et vérifiez les volumes réels des canaux au lieu de vous fier à un rapport de profondeur tiré d'un dessin. Sur une ligne de câble, c'est généralement la différence entre un mur isolant stable et une semaine de ferraille.


