

 LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى

Content
- 1 Cinq boucles de contrôle qui décident si le mur tient
- 2 Comparaison entre le manuel, l'automate de base et le contrôle en boucle fermée
- 3 Mesures cachées : où se situent réellement les pertes
- 4 Où l'effort de contrôle est le plus rentable, par type de câble
- 5 Séquence de mise en service : six étapes qui verrouillent les paramètres
- 5.1 Étape 1 : Référence avant de modifier quoi que ce soit
- 5.2 Étape 2 : Montez les capteurs pour le processus, pas pour l'armoire
- 5.3 Étape 3 : Ajustez les boucles dans l’ordre
- 5.4 Étape 4 : Créer un tableau de rapport de vitesse
- 5.5 Étape 5 : Écrivez la routine de changement
- 5.6 Étape 6 : Remise écrite avec limites
- 6 Maintenance, étalonnage et conformité
Une ligne d'isolation en PVC de 70 mm fonctionnant à 300 m/min produit environ 36 km de noyau isolé dans une fenêtre de deux heures. Si le diamètre fini s'écarte de 0,05 mm en dehors de la tolérance du client pendant dix minutes de cette fenêtre, plusieurs kilomètres de noyau deviennent des déchets, la bobine réceptrice doit être retravaillée et l'écart est généralement constaté lors de l'inspection à l'arrivée du client plutôt que sur votre propre site.
Le contrôle du processus d'extrusion est l'ensemble des boucles de rétroaction qui empêchent ce résultat. Il conserve la température de fusion, la pression de fusion, la vitesse de la vis, la vitesse de la ligne, le diamètre et la tension dans des fenêtres définies, minute après minute, et enregistre ce qui bouge en cas de problème.
La réponse courte : stabiliser d'abord la masse fondue, puis la dimension, puis la tension. La stabilité de la température et de la pression détermine si l'épaisseur de la paroi est maintenue ; le retour de diamètre et de capacité décide si la tolérance est maintenue ; la tension et l'accumulation décident si la ligne survivra à un changement sans s'arrêter. Ajustez-les dans cet ordre, car chaque boucle perturbe celle en aval.
Une ligne qui enregistre la pression de fusion, le diamètre chaud, l'épaisseur de paroi et la tension de reprise à intervalles d'une seconde montrera généralement où se situent les pertes dans la semaine suivant son fonctionnement, bien avant qu'une mise à niveau matérielle ne soit justifiée.
Cinq boucles de contrôle qui décident si le mur tient
Le contrôle des processus sur une ligne d'extrusion n'est pas un contrôleur unique. Ce sont cinq boucles qui interagissent, et c’est cette interaction qui rend le travail difficile.
Profil thermique
Cinq à sept zones de baril maintenues à moins de 3 degrés C, zone de matrice à moins de 2 degrés C.
Pression de fusion
Transducteur en avance sur le pack écran, stabilité à moins de 1 % du point de consigne.
Vitesse de vis et de ligne
Régime de vis mappé à la vitesse de ligne, avec un abaissement de 1,4 à 1,6 pour l'isolation en PVC.
Retour dimensionnel
Jauge laser à 6 à 8 m de la filière, jauge capacitive d'épaisseur de paroi et d'excentricité.
Tensions et accumulations
Position du danseur, tension de reprise en newtons et 30 à 90 secondes de durée stockée.
La température de fusion est la boucle la plus lente et celle qui est la plus souvent réglée au toucher. Sur une ligne d'isolation typique, une dérive de 5 degrés C dans la zone de dosage modifie suffisamment la viscosité pour décaler le diamètre fini de 0,02 mm à 0,04 mm à vitesse de vis constante. Les thermocouples doivent être vérifiés par rapport à une référence tous les trimestres, car un capteur indiquant une température inférieure de 4 degrés C est généralement compensé par un opérateur qui augmente le point de consigne et ne le ramène jamais.
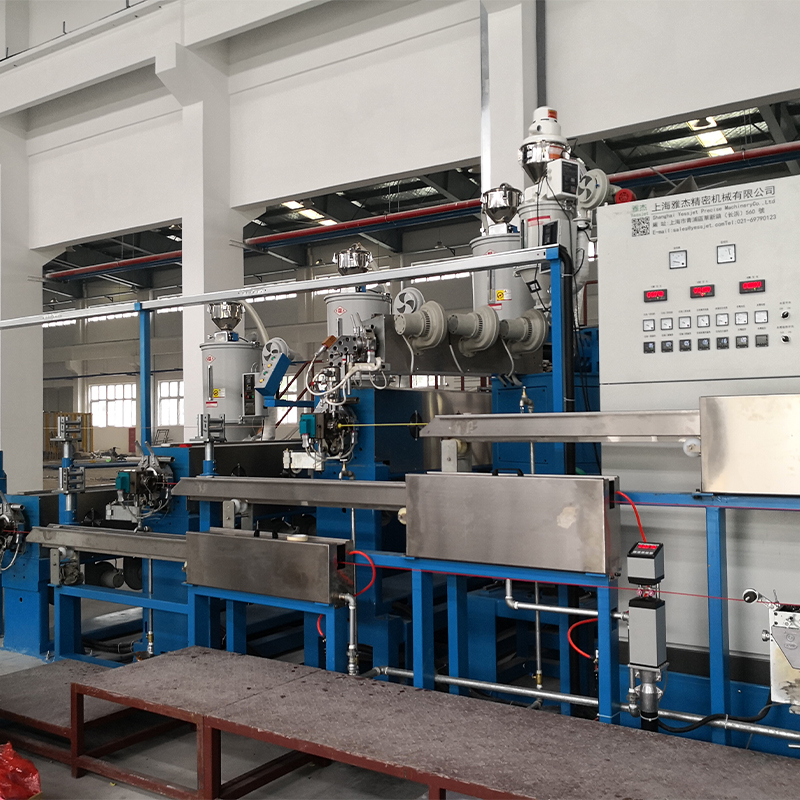 Extrudeuse de câble haute performance entièrement automatique en PVC PE L'extrudeuse de câbles haute performance entièrement automatique en PE PVC est un système de production intégré conçu pour aider les fabricants de câbles dans une production efficace et de haute précision. C'est sp... Voir le produit →
La géométrie des vis définit la quantité de travail que la boucle de température doit effectuer. Un taux de compression adapté au composé produit un profil de pression plat ; une inadéquation se manifeste par une augmentation de la pression de refoulement qu'aucun réglage PID ne supprimera. L’état du bloc de tamisage fait partie du plan de contrôle pour la même raison : un bloc de tamisage partiellement bloqué augmente la pression de refoulement et modifie le rendement de 2 à 5 pour cent. La relation entre la conception de la vis, le rendement et la stabilité du contrôle est abordée dans ce document. guide d'extrudeuse à haute efficacité .
Le diamètre et l’épaisseur des parois sont les points où le contrôle devient visible pour le client. Une jauge laser montée à 6 à 8 m de la matrice lit le diamètre chaud, qui est 8 à 12 % plus grand que le diamètre froid sur une ligne d'isolation PE, de sorte que le contrôleur doit travailler vers des cibles froides pendant que la jauge voit chaud. La tension ferme la chaîne : la tension d'enroulement maintenue à quelques pour cent maintient le noyau rond et empêche les couches supérieures de mordre dans l'isolation de la bobine.
Comparaison entre le manuel, l'automate de base et le contrôle en boucle fermée
Trois architectures de contrôle apparaissent dans le même atelier, et la différence apparaît en chiffres plutôt qu'en brochures.
Approche de contrôle
Ce qui est réglementé
Écart de diamètre
Déchets de démarrage par changement
Temps de changement
Manuel
Vitesse et prise de vis réglées à l'œil et au son
/- 0,08mm
120 à 200 m
25 à 40 minutes
API de base, boucle ouverte
Points de consigne maintenus, alarmes uniquement, aucun retour produit
/- 0,04mm
60 à 100 m
15 à 25 minutes
Boucle fermée avec jauge et retour de tension
Diamètre, épaisseur de paroi, pression de fusion et tension régulés en continu
/- 0,015mm
20 à 40 m
8 à 12 minutes
Tableau : bandes de performances indicatives pour une ligne d'isolation PVC 70 mm ; les chiffres réels dépendent du composé, de la conception de la vis et de la configuration de l'enrouleur.
La quatrième colonne est celle qui paie. La réduction de la ferraille de démarrage de 150 m à 30 m par changement, sur une ligne qui change de produit huit fois par semaine, permet d'économiser environ 960 m de noyau fini par semaine avant que toute amélioration du rendement à l'état stable ne soit prise en compte.
Mesures cachées : où se situent réellement les pertes
Les graphiques de diamètre semblent souvent excellents bien avant qu’une ligne ne soit véritablement sous contrôle. L’enregistrement d’un ensemble plus large de variables sur une seule exécution de 24 heures redistribue généralement l’image des pertes.
Dérive de diamètre
34%
34%
Pics de tension
26%
26%
Température de fusion
18%
18%
Usure des vis
12%
12%
Humidité
10%
10%
Chaque cause a une solution différente, et seule la première est résolue en achetant une meilleure jauge.
- Pics de tension au changement : le danseur atteint sa limite de course et l'accumulateur se vide avant la fin de l'épissure. Le stockage de 30 à 90 secondes de vitesse de ligne est une décision de conception et non un gain du contrôleur.
- Recherche de température de fusion : généralement un ventilateur de refroidissement tourne trop fort ou une bande chauffante avec un mauvais contact, visible par une oscillation de 30 à 60 secondes de la pression de tête.
- Usure des vis et du barillet : une augmentation du jeu de 0,1 mm dans la section de dosage peut réduire le rendement de 3 à 6 pour cent et pousser les opérateurs à augmenter la vitesse de la vis, ce qui augmente la température de fusion.
- Humidité du matériau : quelques centaines de ppm d'humidité dans le composé PVC créent des vides qu'une jauge de diamètre considère comme un bon produit.
La tension est la boucle laissée le plus souvent ouverte sur les lignes qui fonctionnent autrement avec des contrôles modernes, et c'est le premier endroit à surveiller lorsque la ferraille augmente sans aucune alarme de diamètre.
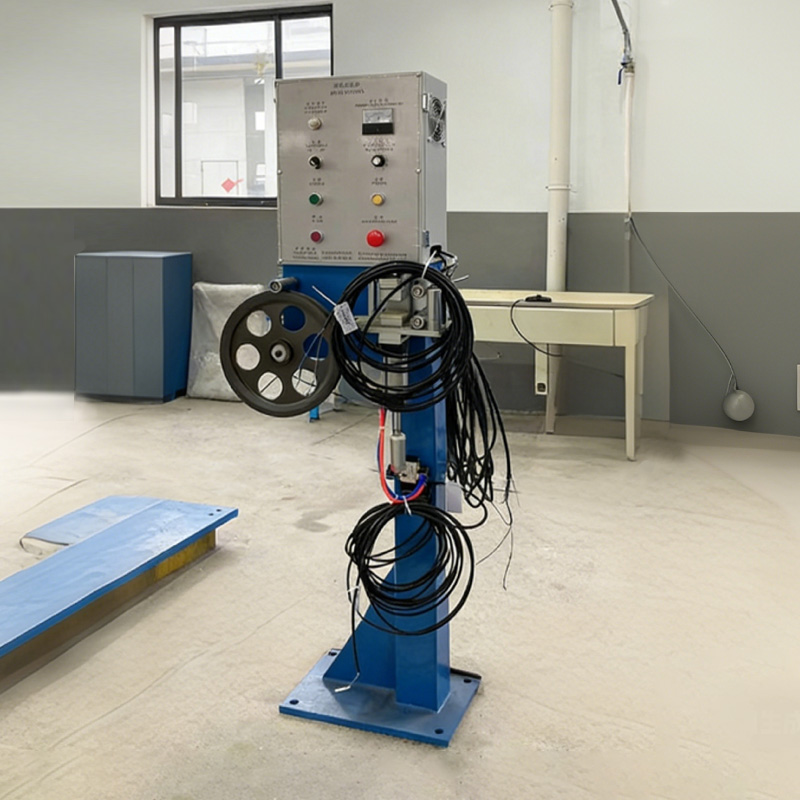 Systèmes de contrôle de tension de câbles métalliques Conçus pour une régulation précise de la tension des câbles, les systèmes de contrôle de la tension des câbles métalliques sont des équipements essentiels pour les processus d'enroulement de câbles. Sa fonction principale réside dans la re... Voir le produit →
Où l'effort de contrôle est le plus rentable, par type de câble
Les retours sur investissement du contrôle diffèrent fortement selon la famille de produits, car le coût des matériaux, la tolérance et la vitesse de ligne diffèrent.
Câble d'alimentation, XLPE MT et BT - 38%
LAN et datacom - 26%
Fil de construction, PVC et UPVC - 16%
Fil automobile et électronique - 12%
Spécialité et autres - 8%
Le câble d'alimentation XLPE domine le rendement car les tolérances des murs sont serrées, le composé est cher et un kilomètre de ferraille coûte plusieurs fois ce que coûte un kilomètre de ferraille de fil de construction en PVC. Le câble LAN vient en deuxième position car les limites de capacité et d'excentricité ne peuvent pas être respectées par les seules compétences de l'opérateur ; un plafond d'excentricité de 5 pour cent nécessite une mesure et une correction continues. Le fil de construction est plus tolérant en termes d'excentricité, mais fonctionne à une vitesse de 600 à 1 200 m/min, où la régulation de la vitesse et la tension d'enroulement déterminent si la bobine est vendable. Les fils automobiles et électroniques récompensent le contrôle principalement grâce à la répétabilité sur de nombreux courts tirages.
Séquence de mise en service : six étapes qui verrouillent les paramètres
Une ligne nouvelle ou reconstruite atteint un contrôle stable plus rapidement lorsque la séquence ci-dessous est suivie, plutôt que de tout régler en même temps.
Étape 1 : Référence avant de modifier quoi que ce soit
Pression de fonte des bûches, diamètre chaud et froid, épaisseur de paroi et tension de reprise à intervalles d'une seconde pour un quart de travail complet. Cet enregistrement est la seule preuve fiable qu'un changement ultérieur a aidé.
Étape 2 : Montez les capteurs pour le processus, pas pour l'armoire
Placez la jauge laser à 6 à 8 m de la filière afin que la matière fondue se soit déposée, maintenez le transducteur de pression devant le tamis et montez la cellule de pesée là où le frottement de la bande ne peut pas la polariser.
Étape 3 : Ajustez les boucles dans l’ordre
La température d'abord, puis la pression de fonte, puis la dimension, puis la tension. Le réglage de la tension avant que la température ne soit stable déplace simplement l'oscillation autour de la ligne.
Étape 4 : Créer un tableau de rapport de vitesse
Enregistrez le régime des vis par rapport à la vitesse de la ligne pour chaque taille et chaque composé. Les opérateurs qui partent d’un ratio connu atteignent un produit vendable en un tiers du temps.
Étape 5 : Écrivez la routine de changement
Remplissez l'accumulateur, garez le danseur à mi-course, épissez, puis libérez le stockage progressivement. La routine est ce qui maintient l'extrudeuse en marche pendant que l'enrouleur change.
 Accumulator Dancer (support de stockage de câbles) L'Accumulator Dancer (Cable Storage Rack) est un dispositif professionnel de gestion des câbles conçu pour optimiser les flux de travail de traitement des câbles. Disponible en version verticale et horizontale... Voir le produit →
Étape 6 : Remise écrite avec limites
Les limites de contrôle, les seuils d'alarme et l'action requise par chaque alarme doivent figurer sur une seule feuille au niveau de la ligne, et non dans un dossier de mise en service.
Maintenance, étalonnage et conformité
La qualité du contrôle diminue tranquillement. Un plan d'étalonnage et d'inspection garantit la fiabilité des boucles entre les révisions.
- Vérification trimestrielle des thermocouples par rapport à une référence, avec une tolérance de 5 degrés C.
- Remise à zéro du transducteur de pression de fusion tous les mois et recalibrage-le tous les 12 mois.
- Vérification de la jauge de diamètre laser par rapport à un maître traçable tous les 6 mois.
- Étalonnage annuel de la position du danseur et des capteurs de tension.
- Mesure du jeu des vis et du canon toutes les 4 000 à 6 000 heures de fonctionnement.
- Conserver les enregistrements des paramètres de contrôle par lot de production, comme l'exigent les exigences du client et des normes.
La conformité est en grande partie un exercice de documentation une fois que le matériel est correct. Les normes de câbles telles que CEI 60227, CEI 60502, UL 44, UL 83 et GB/T 5023 définissent les dimensions à respecter ; le système de contrôle du processus produit la preuve que ces conditions ont été respectées à chaque mètre. La conservation des journaux de diamètre et d'épaisseur de paroi par lot transforme un audit en une récupération de fichier au lieu d'un nouveau test.
La sécurité fait partie du même plan. La protection des équipements de réception en rotation, les arrêts d'urgence verrouillés et l'accès contrôlé à la tête de filière pendant la purge ne sont pas des options supplémentaires sur une ligne qui fonctionne sans surveillance pendant la nuit. Des limites d'alarme doivent également être définies afin que les opérateurs réagissent avant l'apparition des déchets, et non une fois la bobine terminée.
Le contrôle du processus d’extrusion est mieux jugé en fin de ligne. Une extrudeuse qui remet un noyau variable à l'enrouleur a simplement déplacé le problème vers l'aval, où il devient un défaut de tension, une bobine ovale ou une palette rejetée. C'est pourquoi la mesure doit suivre le produit : diamètre et épaisseur de paroi à la filière, tension et longueur à la bobineuse, et identité de la bobine au point où systèmes de palettisation robotisés pour la manutention des bobines de câbles prendre le relais.
Jiangsu Yessjet Precise Machinery construit des équipements d'extrusion, de bobinage, d'emballage et de palettisation comme une seule ligne connectée, ce qui est important dans ce contexte. Les boucles qui maintiennent le diamètre au niveau de la filière et les boucles qui maintiennent la tension au niveau de l'enrouleur doivent être conçues l'une en pensant à l'autre, et un fabricant qui fournit les deux extrémités de cette chaîne peut les ajuster ensemble plutôt que de blâmer l'une pour l'autre.


