

 LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى

Content
- 1 Qu'est-ce qui définit un polymère de qualité extrusion
- 2 Qualité d'extrusion et qualité d'injection : une comparaison directe
- 3 Métriques cachées : lire correctement le MFI pour l'extrusion de câbles
- 4 Distribution de polymères de qualité extrusion dans les fils et câbles
- 5 Un processus de sélection pratique en cinq étapes
- 6 Pratiques de maintenance et de conformité qui protègent la note
Un transformateur de câbles d'Asie du Sud-Est a récemment remplacé un composé de polyéthylène de qualité extrudée par une résine de qualité injection moins chère, économisant ainsi environ 0,12 $ US par kilogramme. La première heure de course semblait normale. Dès la deuxième heure, l'épaisseur des parois était hors tolérance, une ondulation de la surface est apparue et près de 12 % de la production de cette équipe a dû être décapée et retraitée. La résine n'était pas mauvaise ; ce n'était tout simplement pas la bonne qualité pour une extrudeuse.
Cette expérience nous amène à la conclusion autour de laquelle cet article est construit : les polymères de qualité extrusion ne sont pas une étiquette marketing. Il s'agit de formulations de polymères avec un poids moléculaire plus élevé, une répartition du poids moléculaire délibérément équilibrée et un indice de fusion plus faible, tous conçus pour conserver leur forme et leurs dimensions lorsqu'ils sont poussés à travers une filière à grande vitesse. La sélection basée uniquement sur le prix coûte presque toujours plus cher en termes de rebuts, de temps d'arrêt et de câbles rejetés que la petite prime qu'elle permet d'économiser.
Conclusion fondamentale
La résistance à la fusion, la stabilité d'écoulement et la résistance thermique déterminent si un matériau s'écoule proprement sur une ligne d'extrusion. Les résines de qualité injection n'ont pas la résistance à la fusion nécessaire pour maintenir la tolérance dimensionnelle dans une matrice, c'est pourquoi les qualités d'extrusion sont spécifiées pour l'isolation et la gaine des câbles.
Qu'est-ce qui définit un polymère de qualité extrusion
Trois propriétés mesurables distinguent les polymères de qualité extrusion de leurs homologues de qualité injection. Une fois ces éléments clairs, le reste de la sélection des matériaux devient plus prévisible.
- Poids moléculaire et distribution : Les qualités d'extrusion se situent à l'extrémité de poids moléculaire le plus élevé d'une famille de résines. Des chaînes de polymère plus longues confèrent à la matière fondue la résistance nécessaire pour être extraite de la filière et dimensionnée en une couche ou une gaine isolante cohérente, au lieu de se déchirer ou de s'affaisser.
- Indice de fluidité (MFI ou MFR) : La plupart des résines PE et PP de qualité extrusion se situent dans la plage de 0,3 à 5 g/10 min, tandis que les qualités d'injection se situent souvent entre 8 et 60 g/10 min. Un MFI inférieur signifie que la matière fondue résiste à l'affaissement et conserve sa section transversale en refroidissant.
- Résistance au gonflement et à la fonte : La résistance à la fusion est la résistance à l'étirement, et le gonflement de la filière est l'expansion naturelle de la matière fondue à sa sortie de la filière. Les qualités d'extrusion permettent de prévoir le gonflement de la filière, de sorte que la longueur du plot de filière, la distance d'étirage et le profil de refroidissement peuvent être conçus en toute confiance.
- Stabilisation thermique : Les composés d'extrusion contiennent des stabilisants adaptés à des temps de séjour plus longs dans le fût et à une exposition à des températures plus élevées au niveau de la filière. Cela est particulièrement important pour le PVC et le XLPE, dont la dégradation incontrôlée crée des points noirs et des défauts de surface.
Familles courantes de qualités d'extrusion pour la production de câbles
PEBD / PEBDL
IMF 0,5–2. Flexible et résistant aux fissures. Utilisé pour l’isolation et les gaines légères des câbles de télécommunication et de construction.
PEHD
IMF 0,3–1,5. Rigide avec une haute résistance à la traction. Utilisé pour les conduits, les conduits et les gaines extérieures robustes.
PVC
Valeur K 65-75 pour les formulations flexibles. Intrinsèquement ignifuge et facilement plastifié. Valeur par défaut pour le revêtement basse et moyenne tension.
PP
IMF 0,5–3. Faible densité, bonne résistance chimique. Courant dans l'isolation des câbles automobiles et le ruban de remplissage.
XLPE
Composé PE réticulable avec MFI d'environ 1 avant durcissement. Rigidité diélectrique élevée et température continue de 90 °C. Norme pour l'isolation moyenne et haute tension.
Étant donné que le PE et le PVC représentent la majeure partie du volume d'extrusion de câbles en tonnage, la configuration de l'extrudeuse est aussi importante que la chimie du composé. Une machine qui traite à la fois le PE et le PVC sans réoutillage permet à une usine de réduire le temps de changement et d'éviter la contamination croisée des matériaux. Un exemple est l'extrudeuse de câbles hautes performances entièrement automatique en PE/PVC, qui combine une vis à double usage, un contrôle précis de la température et des fonctionnalités de dégagement rapide du barillet pour la commutation de composés.
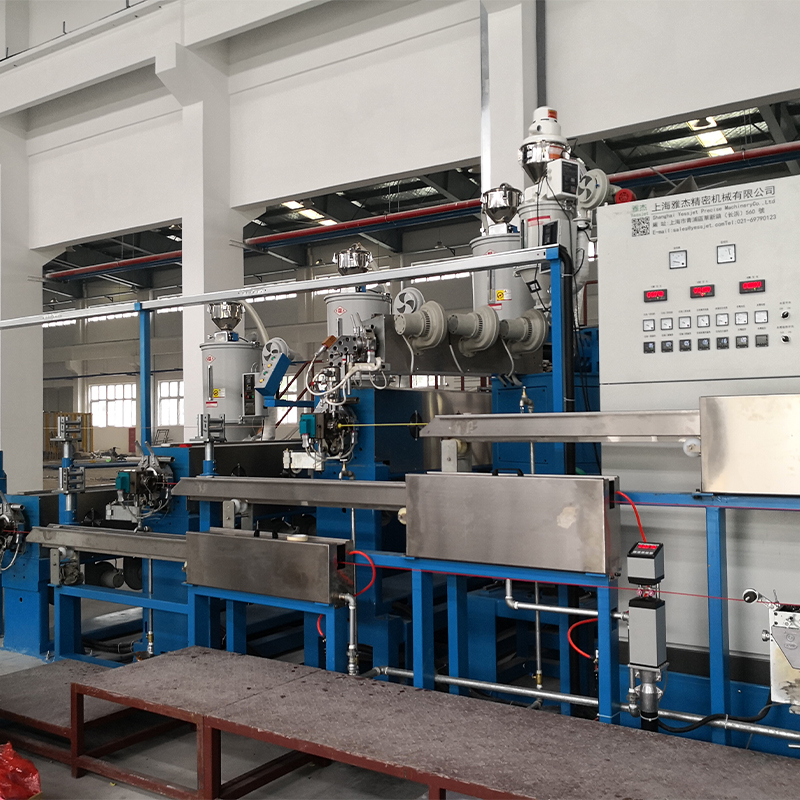 Extrudeuse de câble haute performance entièrement automatique PE/PVC avec vis à double usage Cette extrudeuse permet une commutation rapide entre PE et PVC sans réoutillage, combinant une vis à double usage et un contrôle précis de la température. Il convient aux usines visant à réduire le temps de changement et le risque de contamination. Voir le produit →
Qualité d'extrusion et qualité d'injection : une comparaison directe
La comparaison ci-dessous montre les différences pratiques qui affectent une ligne de production de câbles. Les chiffres supposent une famille de résines PE ou PP ; Le PVC est normalement évalué par la valeur K au lieu du MFI.
Propriété
Qualité d'extrusion
Qualité d'injection
Effet sur la production
IMF (g/10 min)
0,3 à 5
8 à 60
Contrôle dimensionnel après la matrice
Force de fusion
Élevé
Faible à modéré
Empêche l'affaissement et le resserrement du cou
Comportement de la houle
Prévisible
Varie considérablement
Uniformité de l'épaisseur de paroi
Répartition du poids moléculaire
Sur mesure, souvent bimodal
Plus étroit
Équilibre entre production et stabilité
Chargement du stabilisateur thermique
Étendu
Norme
Résiste à la dégradation pendant la résidence
Prime de prix
Référence 5 % à 15 %
Référence
La baisse du taux de rebut compense la prime
Les valeurs sont des plages de référence typiques pour les composés d'extrusion de câbles. Vérifiez toujours par rapport à la fiche technique du fournisseur.
Dans la pratique, la prime pour une qualité d'extrusion est récupérée même si la production de rebuts est inférieure d'un à deux pour cent. Un événement de rebut de 12 pour cent, comme dans l’exemple d’ouverture, coûte bien plus que n’importe quelle économie de matériaux.
Métriques cachées : lire correctement le MFI pour l'extrusion de câbles
Le numéro MFI d'une fiche technique décrit comment le polymère s'écoule dans une filière standard à une charge fixe, et non comment il se comporte dans votre combinaison vis et filière. Le tableau ci-dessous montre les valeurs MFI typiques de qualité extrusion pour les polymères qui dominent l'isolation et la gaine des câbles. Le PVC est omis car il est évalué par la valeur K.
PEBD 0,8
PEBDL 1.0
PEHD 0.5
PP1.5
XLPE 1.0
Indice de fluidité à chaud typique en g/10 min pour les polymères de câbles de qualité extrusion. Le PVC est évalué par la valeur K et n'est pas illustré.
La métrique cachée derrière le MFI est la stabilité de la température de fusion. Si l'extrudeuse ne peut pas maintenir la température de fusion à ±3°C au niveau de la filière, même une qualité correctement spécifiée présentera une variation de diamètre. La géométrie des vis, le refroidissement du canon et le contrôle de la tension en amont contribuent tous à cette stabilité. Pour les lignes qui doivent fonctionner en continu lors des changements de bobines, systèmes d'accumulateurs et de danseurs pour lignes d'extrusion continue maintenir la tension et la vitesse constantes pour que l'extrudeuse voie une charge constante.
Distribution de polymères de qualité extrusion dans les fils et câbles
Les fabricants de câbles utilisent rarement toutes les familles de polymères de la même manière. La répartition ci-dessous reflète la consommation typique dans le secteur des fils et câbles.
PVC – 34%
XLPE – 26 %
PEBD / PEBDL – 18%
PEHD – 8%
PP – 10%
Autres – 4%
Le PVC conduit parce qu'il est peu coûteux, intrinsèquement ignifuge et facile à traiter à des températures modérées, ce qui le rend dominant dans les fils de construction et les câbles basse tension. Le XLPE suit en raison de sa rigidité diélectrique et de son indice thermique plus élevé, autour de 90 °C en continu dans la plupart des normes, ce qui en fait la valeur par défaut pour les câbles électriques moyenne et haute tension. Les qualités PE constituent le pilier de l'isolation des câbles de communication, et le PP s'est développé dans le câblage automobile en raison de sa résistance chimique et de sa faible densité.
Le traitement du XLPE nécessite un profil de température contrôlé et un bac à eau après la filière pour abaisser rapidement la température de fusion. C'est pourquoi les lignes XLPE utilisent normalement une configuration d'extrudeuse à réservoir d'eau.
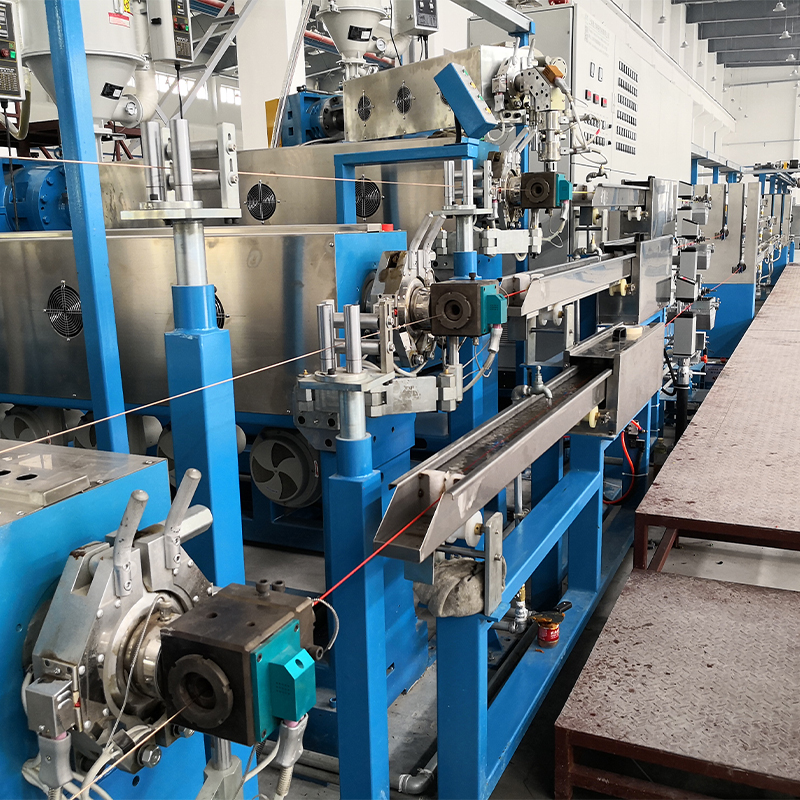 Extrudeuse de câbles XLPE/PE avec réservoir d'eau de refroidissement pour un traitement contrôlé Conçue pour les isolations XLPE et PE, cette extrudeuse comprend un réservoir d'eau à plusieurs sections pour un refroidissement rapide et une épaisseur uniforme. Il corrige une isolation inégale et un refroidissement lent, garantissant des performances électriques stables dans les câbles d'alimentation et de communication. Voir le produit →
Un processus de sélection pratique en cinq étapes
Ce flux de travail fait passer l'approvisionnement et l'ingénierie des processus d'une page blanche à un niveau qualifié, sans approximations.
Étape 1 – Définir la spécification
Enregistrez la classe de tension, la taille du conducteur, l’indice thermique continu, les exigences en matière de flamme et l’objectif de flexibilité. Cela réduit immédiatement le champ du polymère.
Étape 2 – Présélectionner les familles de résines
PVC pour le revêtement général, XLPE pour les câbles d'alimentation, PE pour l'isolation des communications et PP lorsque la résistance chimique ou le poids sont importants.
Étape 3 – Faites correspondre l’IMF à visser et à mourir
Les qualités à faible MFI nécessitent un couple moteur plus élevé et une vis conçue pour un cisaillement plus élevé ; les qualités à MFI élevé nécessitent un contrôle plus strict de la température de la matrice. Vérifiez le rapport L/D et le taux de compression.
Étape 4 – Exécutez un essai contrôlé
Opérez à la vitesse de production et à la température de fusion, à la pression de tête et à la variation de diamètre pendant au moins une heure. Une bande de diamètre constante de ± 1 pour cent est un objectif pratique.
Étape 5 – Verrouillez la fenêtre et vérifiez l’alimentation
Fixez les températures du canon, la vitesse de la vis et le taux d'abaissement dans une procédure documentée. Validez par rapport à la norme CEI 60502, UL 1581 ou à la norme de câble appropriée.
L'équipement est l'autre moitié de l'équation. Si vous envisagez une nouvelle usine ou une reconstruction majeure, une ligne complète d'extrusion de fils et de câbles avec une vis, une filière, une auge de refroidissement et un support adaptés évite les problèmes de compatibilité qui apparaissent lorsque des machines de différents fournisseurs sont assemblées sur site. La ligne d'extrusion intègre ces étapes comme un système unique.
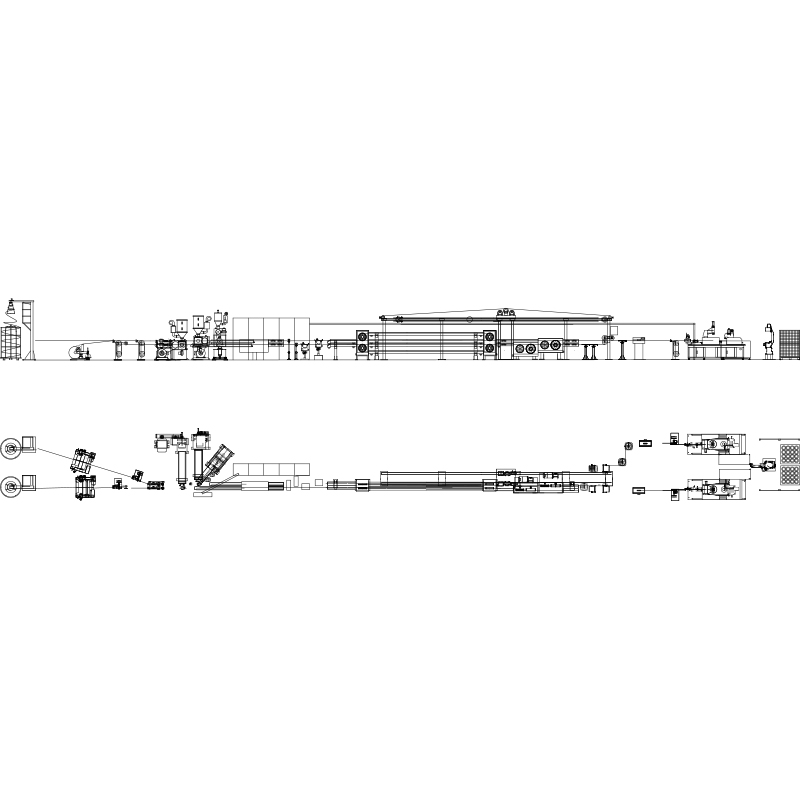 Ligne d'extrusion de fils et câbles intégrée avec composants adaptés Cette ligne complète intègre le dérouleur, le redressage, l'extrusion, le refroidissement, l'impression et l'enroulement en un seul système. Le choisir évite les problèmes de compatibilité liés au mélange des fournisseurs, garantissant ainsi un fonctionnement fiable pour les nouvelles usines ou les reconstructions majeures. Voir le produit →
Pratiques de maintenance et de conformité qui protègent la note
Une fois qu'un grade est qualifié, les plus grands risques passent de la sélection à la gestion et à la discipline du processus.
Manutention et stockage du matériel
- Contrôle de l'humidité : Même les polymères ayant une faible absorption d'humidité développent un évasement de surface s'ils sont stockés dans des conditions humides. Conservez les composés dans leur emballage d'origine scellé et utilisez un séchoir à trémie pour les mélanges maîtres hygroscopiques et les composés spéciaux.
- Purge entre les niveaux : Le passage du PVC au PE ou au XLPE peut laisser des résidus carbonisés qui apparaissent sous forme de points noirs des heures plus tard. Utilisez une séquence de purge documentée avec un composé de purge compatible.
- Limites de stockage : Empilez les sacs sur le sol, maintenez la température de l'entrepôt en dessous de 30 °C et utilisez la rotation des stocks selon le principe du premier entré, premier sorti pour éviter les fines et l'agglomération.
Conformité et traçabilité
- Substances réglementées : RoHS et REACH exigent des déclarations documentées des substances de la part du fournisseur de composés, avec de nouveaux tests périodiques lorsque les formulations changent.
- Normes de flamme et de sécurité : Les normes UL 1581, CEI 60332 et CEI 60754 définissent les exigences en matière de propagation de la flamme et de teneur en halogène auxquelles la qualité d'extrusion choisie doit répondre pour les câbles de construction et industriels.
- Traçabilité des lots : Enregistrez les numéros de lot de polymères, les lots de mélanges maîtres et les paramètres d'extrusion pour chaque cycle de production afin qu'un incident de qualité puisse être retracé jusqu'au matériau, à la machine et à l'opérateur.
Le matériau de qualité extrusion peut encore être endommagé après la filière en raison d'une mauvaise manipulation. Une tension d'enroulement incohérente érafle la surface et une palettisation brutale peut écraser ou déformer une bobine finie. Systèmes de palettisation robotisés pour la manutention des bobines de câbles réduisez ce risque en automatisant le levage et l’empilage avec des mouvements contrôlés et répétables. Associer le bon polymère à une manipulation disciplinée est ce qui transforme une décision matérielle en un résultat de production fiable.


