

 LANGUE
 English
 中文简体
 русский
 Español
 Português
 عربى

Content
- 1 Bases de l'extrusion de fil : un seul train synchronisé
- 2 Sélection de composés : PE, PVC, PP et XLPE
- 3 Mesures cachées qui volent l'efficacité de la ligne
- 4 Mélange d'applications : là où l'extrusion de fil est utilisée
- 5 Guide de sélection : Choisir la bonne ligne d'extrusion de fil
- 6 Maintenance et conformité : protéger l'investissement
Deux usines peuvent traiter le même composé de PVC sur un équipement d'extrusion similaire et se retrouver avec des taux de rejet très différents. La différence réside rarement dans la vis ou le canon seul. C'est ainsi que l'ensemble du train est coordonné. La tension de gain, la réponse du danseur, la température du creux de refroidissement, la traction du cabestan et l'enroulement récepteur interagissent tous avec l'extrudeuse avant que la jauge de diamètre n'indique le premier défaut.
La conclusion pratique s'ensuit directement : la qualité de l'extrusion du fil est déterminée en amont et en aval de la vis. Stabilisez la tension, maintenez un profil de refroidissement constant et adaptez la vitesse d'aspiration au taux d'extrusion, et la plupart des défauts dimensionnels et de surface disparaissent sans toucher à la température du fût.
Conclusion de grande valeur : évitez de régler l’extrudeuse en premier. Auditez toute la ligne : gaine, danseur, refroidissement, cabestan, tension. La plupart des usines récupèrent ainsi 10 à 15 % du temps de chaîne perdu, avec moins de rebuts et une épaisseur de paroi plus constante.
Bases de l'extrusion de fil : un seul train synchronisé
L'extrusion de fil est le processus continu de fusion d'un polymère et de son application autour d'un conducteur métallique pour former une couche isolante uniforme ou une gaine de protection. Les granulés de PE, PVC, PP ou XLPE entrent dans un fût chauffé, sont fondus et homogénéisés, puis pompés à travers une traverse, où une filière annulaire façonne le polymère lorsqu'il s'enroule sur le fil en mouvement.
Après la filière, le conducteur isolé passe à travers une auge de refroidissement, est séché, calibré et enfin enroulé ou enroulé. La ligne entière se comporte comme une seule machine : la vitesse de la vis, la vitesse de la ligne et la vitesse d'enroulement doivent rester synchronisées, sinon la matière fondue s'écoule de manière inégale et l'épaisseur de la paroi commence à fluctuer.
Stations principales dans une ligne d'extrusion de fil
Gain et danseur
Alimente le conducteur nu à vitesse et tension constantes. Un danseur ou un accumulateur absorbe les changements d'inertie lors des changements de bobine.
Extrudeuse et traverse
Fait fondre le composé, crée une pression et applique la couche. La géométrie des vis et la température du cylindre déterminent la qualité de la fonte et la stabilité du rendement.
Auge de refroidissement
Définit le comportement de cristallisation et de retrait. La température de l’eau et la longueur de l’auge doivent correspondre à la vitesse de la ligne et au type de composé.
Cabestan et récepteur
Tire la ligne, alimente des jauges de diamètre ou de capacité et enroule le produit fini sans endommager la surface.
Sélection de composés : PE, PVC, PP et XLPE
Le choix du matériau modifie la configuration de l'extrusion plus que toute autre variable. Le fil de construction en PVC hautement chargé se comporte différemment du XLPE moyenne tension, qui nécessite un système d'eau sous pression. Les câbles LAN nécessitent du PE avec un contrôle de diamètre très strict. Le tableau ci-dessous compare les composés thermoplastiques les plus couramment utilisés dans l'extrusion de fils.
| Matériel | Applications typiques | Température de fusion | Principaux risques liés aux processus | Indice de coût relatif |
|---|---|---|---|---|
| PE (PEHD/PEBD) | Câble LAN, téléphone, isolation coaxiale | 160-220 °C | Faire fondre la fracture à grande vitesse ; ovalité | 1.0 |
| PVC | Fil de construction, cordons flexibles, câble d'appareil | 150-190 °C | Plastifiant fumant ; dégradation thermique | 0.8 |
| PP | Fil automobile, isolation à paroi mince | 190-240 °C | Flexibilité limitée à basse température | 0.9 |
| XLPE | Câble d'alimentation moyenne et haute tension | 120–140 °C après réticulation | Brûler si la température ou le temps de séjour dépasse les limites | 1.4 |
Les lignes XLPE méritent une attention particulière car la réticulation continue exige un contrôle précis de la température de fusion et un long trajet de refroidissement. La configuration pratique est un dédié Extrudeuse de câble XLPE/PE avec réservoir d'eau , qui maintient le composé suffisamment frais pour éviter les brûlures tout en permettant à la réaction de réticulation de se terminer dans la section de durcissement.
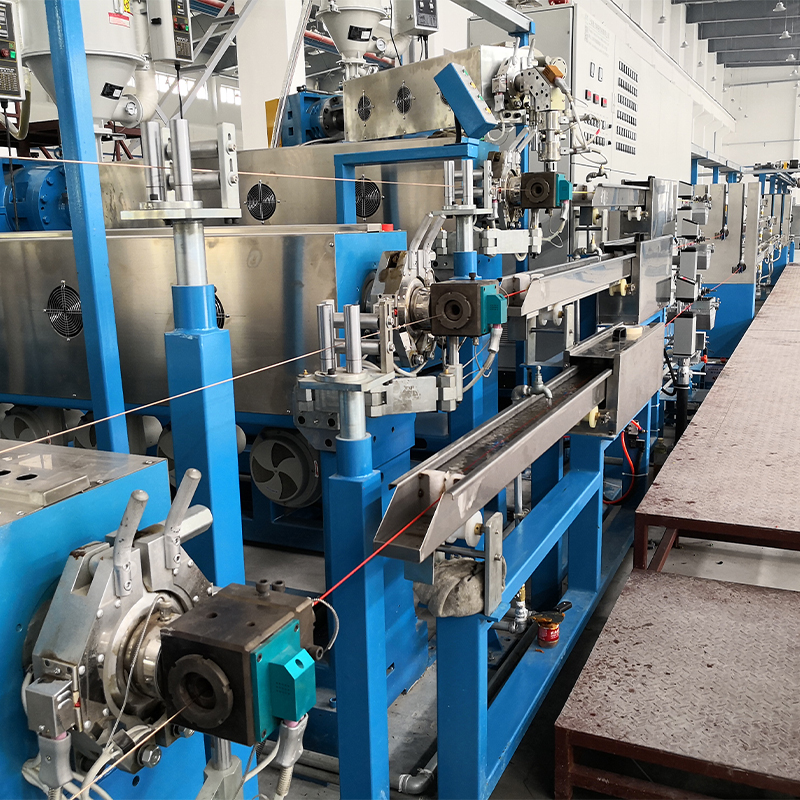 Machine d'extrudeuse de câble XLPE PE avec réservoir d'eau de refroidissement, Mac d'extrusion de câble XLPE En tant que fournisseurs en gros de machines d'extrudeuse de câbles XLPE et usine personnalisée d'extrudeuses de câbles isolés PE (polyéthylène), Yessjet Supply XLPE PE... Voir le produit →
Mesures cachées qui volent l'efficacité de la ligne
La vitesse nominale de la vis ne détermine pas la rentabilité. Les pertes d’efficacité dues à de petites perturbations répétables le sont. Le diagramme à barres ci-dessous résume les catégories de pertes les plus courantes observées lors des audits des lignes d'extrusion de fil.
Remarquez ce qui manque dans le tableau : l'extrudeuse elle-même. Une fois que la vis et le canon sont adaptés au composé, les pertes se déplacent vers les changements de vitesse et la tension. Un remède éprouvé consiste à installer systèmes d'accumulateurs et de danseurs pour lignes d'extrusion continue entre le gaine et la traverse, de sorte que la vitesse du conducteur reste constante pendant le changement des bobines finies. D'un autre côté, si le récepteur accélère et ralentit constamment, chaque perturbation se propage à travers le cabestan jusqu'à la matrice, créant une variation de calibre difficile à retracer.
Mélange d'applications : là où l'extrusion de fil est utilisée
L’extrusion de fil couvre un éventail d’utilisations finales plus large que ne le pensent de nombreux acheteurs. Le mix global approximatif par application ressemble à ceci.
- Câble d'alimentation — 40 %
- Câble de communication et de données — 25 %
- Câblage LAN et bâtiment – 20 %
- Câbles automobiles et spécialisés – 15 %
Le câble d’alimentation domine en raison de ses épaisses couches XLPE et de ses longues sections de refroidissement. Les câbles de communication et LAN exigent des tolérances de diamètre plus strictes, ce qui exerce plus de pression sur la stabilité de la tension que sur la sortie des vis. Le fil de construction fait circuler le PVC à grande vitesse avec une teneur élevée en charges, de sorte que la résistance à l'usure des vis et du canon devient le facteur décisif pour les intervalles de maintenance.
Guide de sélection : Choisir la bonne ligne d'extrusion de fil
Pour la plupart des usines de taille moyenne, l'achat d'un ligne complète d'extrusion de fils et câbles le fait d'avoir recours à un seul fournisseur réduit le risque d'intégration, car l'extrudeuse, l'auge de refroidissement, le cabestan et le système de contrôle sont adaptés lors de la conception. Un processus d’achat pratique couvre six questions.
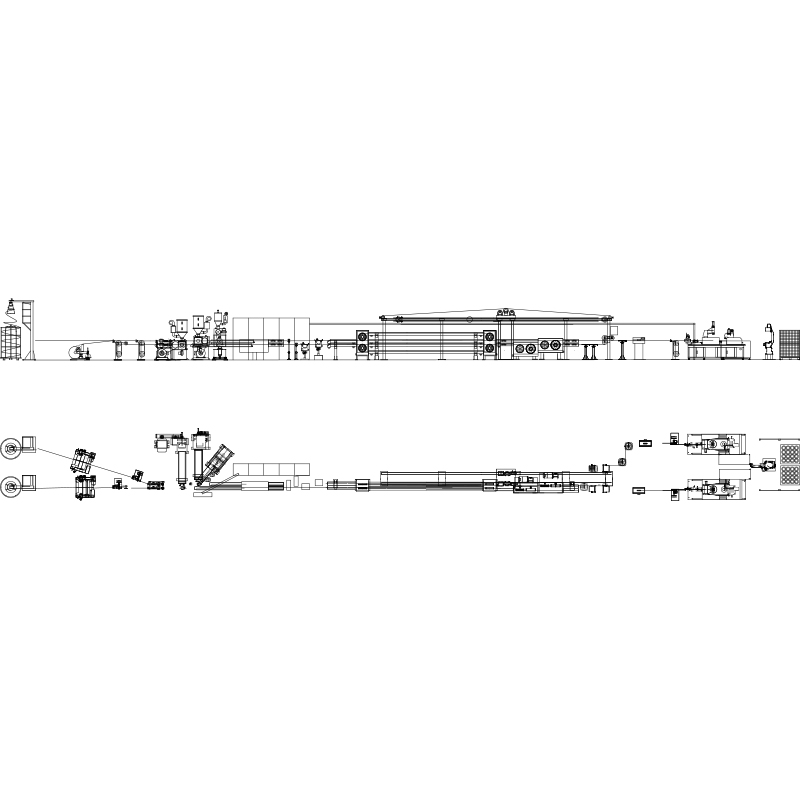 Usine de lignes d'extrusion de fils et de câbles, fabricants, fournisseurs En tant qu'usine de lignes d'extrusion de fils et de câbles en Chine, fabricants et fournisseurs de lignes d'extrusion de câbles, Yessjet propose des fils et câbles personnalisés ... Voir le produit →
- Définissez la plage des conducteurs. Répertoriez chaque section de conducteur que vous prévoyez d'isoler, de 0,5 mm² à 35 mm² ou plus. Cela fixe la plage de matrice et les vitesses de ligne minimales et maximales.
- Confirmez la famille composée. Les matériaux d'isolation et de gaine déterminent la géométrie des vis, le profil de température et la longueur de refroidissement. Ne vous engagez pas sur une machine avant de décider si le PVC, le PE, le PP ou le XLPE constitueront la charge de travail principale.
- Sélectionnez le diamètre et l'entraînement de la vis. Le rendement élevé pour le PE et le PVC commence généralement à 45 mm et atteint 120 mm. Un extrudeuse de câbles haute performance entièrement automatique PE/PVC
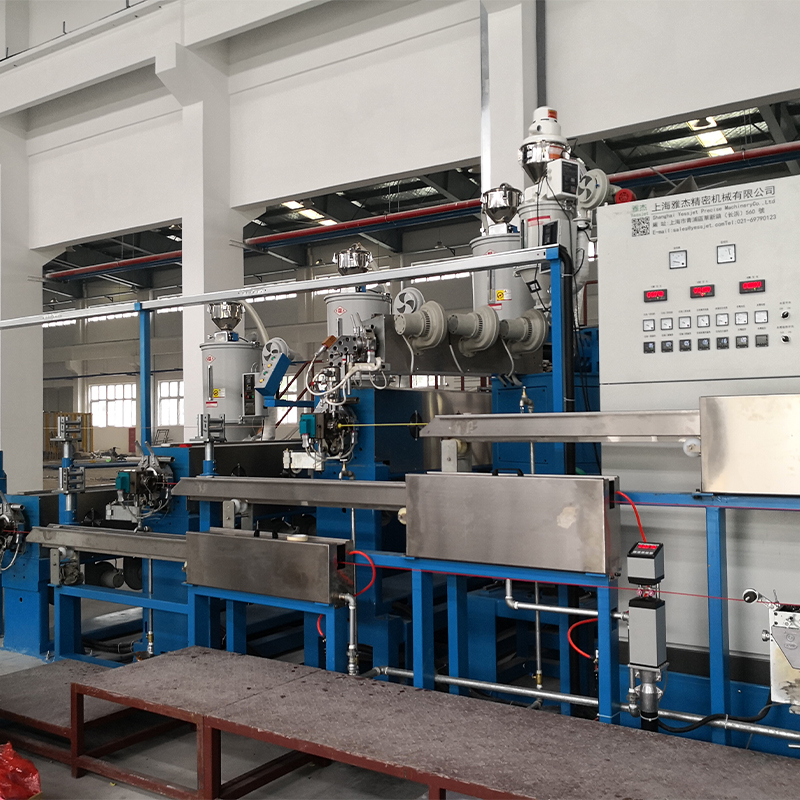 Extrudeuse de câbles haute performance entièrement automatique en PE PVC Fabricants, fournisseurs, Custo Yessjet est un fabricant chinois d'extrudeuses de câbles hautes performances entièrement automatiques en PE PVC et d'extrudeuses de câbles hautes performances entièrement automatiques en PE PVC... Voir le produit → avec une vis de 50 à 80 mm couvre la plage d'isolation courante de 0,5 à 35 mm² tout en laissant de la place pour de futurs ajouts de produits.
- Vérifiez la correspondance en amont et en aval. Le gaineur, le danseur, le cabestan et le récepteur doivent gérer la même fenêtre de vitesse que l'extrudeuse. Une vitesse d’enroulement inadaptée est l’une des causes les plus courantes d’isolation excentrique.
- Estimez la capacité de refroidissement. La longueur de refroidissement dépend du composé, de l'épaisseur de la paroi et de la vitesse de la ligne. Un creux court vous oblige à courir plus lentement ; une auge surdimensionnée représente tout simplement un investissement plus important que nécessaire.
- Inclure l’ergonomie du changement. Le temps perdu pour les changements de matrices, les changements de matériaux et le nettoyage apparaît directement sur le tableau d'efficacité. Les traverses à changement rapide et les protections faciles d'accès sont rentabilisées en quelques mois.
Maintenance et conformité : protéger l'investissement
Une ligne d’extrusion de fil bien entretenue produit un rendement stable, tandis que les lignes négligées se transforment lentement en ferraille. Construisez un calendrier de maintenance autour de ces actions.
- Quotidiennement : vérifier la cohérence de la température du baril, vérifier la jauge de diamètre ou de capacité et enregistrer le résultat du test d'étincelle pour chaque lot de production.
- Hebdomadaire : inspecter l'usure des vis et du canon, mesurer les dimensions de la matrice et vérifier la pression d'air et l'étalonnage du danseur ou de l'accumulateur.
- Mensuel : nettoyez le bac de refroidissement et les buses, vérifiez la tension du cabestan et examinez les rapports de mise au rebut pour les trois principaux types de défauts.
Les exigences de conformité dépendent de votre marché cible. La CEI 60228 définit les classes de conducteurs, tandis que les normes UL 1581 et EN 50363 couvrent l'épaisseur de l'isolation et les propriétés physiques. Conservez des enregistrements de lots, des mesures d'épaisseur de paroi et des données de tests d'étincelles organisés par numéro de lot ; les clients et les auditeurs les demanderont.
Enfin, planifiez la manutention aval avant l'installation de la ligne. De nombreuses usines ajoutent systèmes de palettisation robotisés pour la manutention des bobines de câbles la deuxième ou la troisième année, une fois que l'emballage devient le goulot d'étranglement. Laisser de l'espace pour cette mise à niveau permet d'économiser une deuxième série de travaux de génie civil et de maintenir l'ensemble du processus, de l'extrusion à la bobine palettisée, sur un flux continu.


